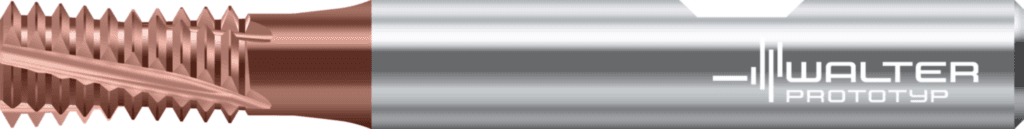
TD610-UNC5/8-W0C-WB10TU
| Pozycja kąta, oprawka, po stronie obrabianego przedmiotu (KAP) | 0 ° |
|---|---|
| Kąt obrotu rho (RHO) | 0 ° |
| Identyfikator firmy (J3) | W |
| Kierunek skrawania (HAND) | R |
| Kąt obrotu phi (PHI) | 0 ° |
| Rodzaj oprawki, po stronie maszyny (C15) | 5 |
| Kierunek skrawania (F1) | R |
| Odległość Płaszczyzna YZ Strona obrabianego elementu (YZWD) | 0 mm |
| Jednostka akwizycji (CUB) | M |
| Długość użytkowa (l<sub>4</sub>) | 38 mm |
| Strona maszyny typu forma (FMT) | EXT |
| Typ montażu, po stronie maszyny (C11) | ZYL |
| Identyfikator obrazu (BLD) | 10 |
| Rozmiar montażowy, po stronie maszyny (C2) | 140 |
| Długość wspornika (B3) | 38 mm |
| Pozostała ilość doszlifowania (B5) | 83 mm |
| Pozostała ilość doszlifowania (OAL) | 83 mm |
| Oznaczenie normy materiału skrawającego, główne zastosowanie (H11) | - |
| Główne zastosowanie | P |
| Główne zastosowanie | K |
| Główne zastosowanie | N |
| Długość trzonka (LS) | 45 mm |
| Długość trzonka (C4) | 45 mm |
| Wersja narzędzia (BMC) | H |
| Średnica oprawki, po stronie maszyny, klasa tolerancji ISO (C31) | h6 |
| Wersja narzędzia (H4) | H |
| Dokładność po stronie maszyny (CUBPMS) | G |
| Masa (ciężar) (WT) | 0,151 kg |
| Masa (ciężar) (D7) | 0,151 kg |
| Rozmiar montażowy, po stronie maszyny (CZCMS) | 140 |
| Średnia oprawki, po stronie maszyny (C3) | 14 mm |
| Średnica chwytu (d<sub>1</sub>) | 14 mm |
| Długość mocowania (LSC) | 45 mm |
| Kierunek skręcania (FHH) | R |
| Kąt skrętu linii śrubowej (FHA) | 15 ° |
| Długość użytkowa (LU) | 25,4 mm |
| Długość użytkowa (B4) | 25,4 mm |
| Dostępność | Nowa część |
| Ciśnienie czynnika chłodzącego (CP) | 0 MPa |
| Długość całkowita (l<sub>1</sub>) | 83 mm |
| Aplikacja dodatkowa | O |
| Długość funkcjonalna (LF) | 60,5 mm |
| Długość funkcjonalna (B71) | 60,5 mm |
| średnica korpusu (BD) | mm |
| Główne zastosowanie | M |
| Główne zastosowanie | S |
| Liczba efektywnych ostrzy, po stronie obwodu (ZEFP) | 5 |
| Liczba efektywnych ostrzy, po stronie obwodu (F21) | 5 |
| Liczba zębów (Z) | 5 |
| Forma montażowa, po stronie maszyny (C12) | 10 |
| Oznaczenie kształtu, numer normy (J11) | WE |
| Zastosowanie | Gwintowanie |
| Profil częściowy/pełny (TPT) | F |
| Norma (J1) | PWZ-NORM |
| Numer normy cechy rzeczowej (NSM) | DIN4000-82 |
| Średnica łopaty 1 (średnica nominalna) (DC) | 12,7 mm |
| Średnica skrawania (D<sub>c</sub>) | 12,7 mm |
| Gwint zewnętrzny / wewnętrzny (TTP) | I |
| Typ frezu (D11) | T |
| Kierunek skręcania (F3) | R |
| Długość krawędzi skrawającej, maks. (APMX) | 25,4 mm |
| Długość krawędzi skrawającej, maks. (B2) | 25,4 mm |
| Maksymalna głębokość skrawania (L<sub>c</sub>) | 25,4 mm |
| Odległość XZ płaszczyzna XZ Strona obrabianego elementu (XZWD) | mm |
| Kodowanie złącza, po stronie maszyny (CCMS) | ZYL10G1400h$06 |
| Kąt skrętu linii śrubowej (F4) | 15 ° |
| Kodowanie złącza, po stronie maszyny (J6) | ZYL10G1400h$06 |
| Odległość XY Płaszczyzna XY Strona obrabianego elementu (XYWD) | -83 mm |
| Pokrycie / powierzchnia (COATING) | SMHL |
| Boczny kąt natarcia (GAMF) | 2 ° |
| Oznaczenie materiału skrawającego producenta (GRADE) | WB10TU |
| Skok gwintu (TP) | 2,309 mm |
| Zwojność gwintu na cale (TPI) | 11 |
| Skok gwintu (D32) | 2,309 mm |
| Zwojność gwintu na cale (D33) | 11 |
| Boczny kąt natarcia (E2) | 2 ° |
| Oznaczenie materiału skrawającego producenta (H3) | WB10TU |
| Pokrycie / powierzchnia (H5) | SMHL |
| Proces obróbki (J8) | FSC |
| Zwoje na cal (Zwojena cal) | 11 |
| Typ gwintu (THFT) | UN |
| Typ gwintu (D31) | UN |
| Długość głowicy (B6) | 38 mm |
| Średnica przewężenia (DN) | 10,187 mm |
| Długość korpusu (LB) | 34,552 mm |
| Prędkość obrotowa, maks. (RPMX) | 209250 1/min |
| Średnica ostrza 2 (A2) | 12,7 mm |
| Średnica przewężenia (A5) | 10,187 mm |
| Prędkość obrotowa, maks. (D6) | 209250 1/min |
| Wielkość gwintu (D<sub>N</sub>) | UNC 5/8-11 |
| Identyfikator obrazu (TSYC) | TD610-UNC-W0C |
| Identyfikujący numer zamówienia (J21) | TD610-UNC5/8-W0C-WB10TU |
| Oznaczenie narzędzia (Oznaczenie) | TD610-UNC5/8-W0C-WB10TU |
2 654.57 PLN
Walter
8806646
Frez do gwintów VHM TD610 • Supreme • UN60 • WB10TU • ≤1,5xD • Chwyt DIN 6535 HB • zwoje/cal=11 • Dc=12,7mm Uniwersalny frez do gwintów Narzędzie Z i bez wewnętrznego doprowadzania chłodziwa;Chwyt wg DIN 6535 HB;Uniwersalny frez do gwintów z pełnym uzębieniem TD610 Supreme;M4-M20;M4×0,5-M20×2;UNC8-UNC7/8;UNF8-UNF3/4;G1/16-G1 Zastosowanie Idealne rozwiązanie w przypadku wysokich wymagań dotyczących bezpieczeństwa procesu (np. w przypadku bardzo drogich elementów);Gwint nieprzelotowy i przelotowy;Głębokość gwintu ≤ 1,5 × D N ;Materiały ISO P, M, K, N oraz S do 48 HRC Korzyści Bezpieczne odprowadzanie wiórów nawet przy wysokich prędkościach posuwu na ząb dzięki wewnętrznemu doprowadzaniu chłodziwa.;Krótki czas obróbki i wysoka trwałość narzędzia w sztukach przy kilku korektach promienia;Doskonała jakość gwintu;Uniwersalne zastosowanie dzięki bardzo dużemu asortymentowi produktów
- Średnica skrawania (D<sub>c</sub>)
- 12,7 mm
- Pozycja kąta, oprawka, po stronie obrabianego przedmiotu (KAP)
- 0 °
- Kąt obrotu rho (RHO)
- 0 °
- Identyfikator firmy (J3)
- W
- Kierunek skrawania (HAND)
- R
- Kąt obrotu phi (PHI)
- 0 °
- Rodzaj oprawki, po stronie maszyny (C15)
- 5
- Kierunek skrawania (F1)
- R
- Odległość Płaszczyzna YZ Strona obrabianego elementu (YZWD)
- 0 mm
- Jednostka akwizycji (CUB)
- M
- Długość użytkowa (l<sub>4</sub>)
- 38 mm
- Strona maszyny typu forma (FMT)
- EXT
- Typ montażu, po stronie maszyny (C11)
- ZYL
- Identyfikator obrazu (BLD)
- 10
- Rozmiar montażowy, po stronie maszyny (C2)
- 140
- Długość wspornika (B3)
- 38 mm
- Pozostała ilość doszlifowania (B5)
- 83 mm
- Pozostała ilość doszlifowania (OAL)
- 83 mm
- Oznaczenie normy materiału skrawającego, główne zastosowanie (H11)
- -
- Główne zastosowanie
- P / K / N / M / S
- Długość trzonka (LS)
- 45 mm
- Długość trzonka (C4)
- 45 mm
- Wersja narzędzia (BMC)
- H
- Średnica oprawki, po stronie maszyny, klasa tolerancji ISO (C31)
- h6
- Wersja narzędzia (H4)
- H
- Dokładność po stronie maszyny (CUBPMS)
- G
- Masa (ciężar) (WT)
- 0,151 kg
- Masa (ciężar) (D7)
- 0,151 kg
- Rozmiar montażowy, po stronie maszyny (CZCMS)
- 140
- Średnia oprawki, po stronie maszyny (C3)
- 14 mm
- Średnica chwytu (d<sub>1</sub>)
- 14 mm
- Długość mocowania (LSC)
- 45 mm
- Kierunek skręcania (FHH)
- R
- Kąt skrętu linii śrubowej (FHA)
- 15 °
- Długość użytkowa (LU)
- 25,4 mm
- Długość użytkowa (B4)
- 25,4 mm
- Dostępność
- Nowa część
- Ciśnienie czynnika chłodzącego (CP)
- 0 MPa
- Długość całkowita (l<sub>1</sub>)
- 83 mm
- Aplikacja dodatkowa
- O
- Długość funkcjonalna (LF)
- 60,5 mm
- Długość funkcjonalna (B71)
- 60,5 mm
- średnica korpusu (BD)
- mm
- Liczba efektywnych ostrzy, po stronie obwodu (ZEFP)
- 5
- Liczba efektywnych ostrzy, po stronie obwodu (F21)
- 5
- Liczba zębów (Z)
- 5
- Forma montażowa, po stronie maszyny (C12)
- 10
- Oznaczenie kształtu, numer normy (J11)
- WE
- Zastosowanie
- Gwintowanie
- Profil częściowy/pełny (TPT)
- F
- Norma (J1)
- PWZ-NORM
- Numer normy cechy rzeczowej (NSM)
- DIN4000-82
- Średnica łopaty 1 (średnica nominalna) (DC)
- 12,7 mm
- Gwint zewnętrzny / wewnętrzny (TTP)
- I
- Typ frezu (D11)
- T
- Kierunek skręcania (F3)
- R
- Długość krawędzi skrawającej, maks. (APMX)
- 25,4 mm
- Długość krawędzi skrawającej, maks. (B2)
- 25,4 mm
- Maksymalna głębokość skrawania (L<sub>c</sub>)
- 25,4 mm
- Odległość XZ płaszczyzna XZ Strona obrabianego elementu (XZWD)
- mm
- Kodowanie złącza, po stronie maszyny (CCMS)
- ZYL10G1400h$06
- Kąt skrętu linii śrubowej (F4)
- 15 °
- Kodowanie złącza, po stronie maszyny (J6)
- ZYL10G1400h$06
- Odległość XY Płaszczyzna XY Strona obrabianego elementu (XYWD)
- -83 mm
- Pokrycie / powierzchnia (COATING)
- SMHL
- Boczny kąt natarcia (GAMF)
- 2 °
- Oznaczenie materiału skrawającego producenta (GRADE)
- WB10TU
- Skok gwintu (TP)
- 2,309 mm
- Zwojność gwintu na cale (TPI)
- 11
- Skok gwintu (D32)
- 2,309 mm
- Zwojność gwintu na cale (D33)
- 11
- Boczny kąt natarcia (E2)
- 2 °
- Oznaczenie materiału skrawającego producenta (H3)
- WB10TU
- Pokrycie / powierzchnia (H5)
- SMHL
- Proces obróbki (J8)
- FSC
- Zwoje na cal (Zwojena cal)
- 11
- Typ gwintu (THFT)
- UN
- Typ gwintu (D31)
- UN
- Długość głowicy (B6)
- 38 mm
- Średnica przewężenia (DN)
- 10,187 mm
- Długość korpusu (LB)
- 34,552 mm
- Prędkość obrotowa, maks. (RPMX)
- 209250 1/min
- Średnica ostrza 2 (A2)
- 12,7 mm
- Średnica przewężenia (A5)
- 10,187 mm
- Prędkość obrotowa, maks. (D6)
- 209250 1/min
- Wielkość gwintu (D<sub>N</sub>)
- UNC 5/8-11
- Identyfikator obrazu (TSYC)
- TD610-UNC-W0C
- Identyfikujący numer zamówienia (J21)
- TD610-UNC5/8-W0C-WB10TU
- Oznaczenie narzędzia (Oznaczenie)
- TD610-UNC5/8-W0C-WB10TU
8806646
TD610-UNC5/8-W0C-WB10TU
2 654.57 zł/szt brutto
2 158.19 zł netto
Opis produktu
Frez do gwintów VHM TD610 • Supreme • UN60 • WB10TU • ≤1,5xD • Chwyt DIN 6535 HB • zwoje/cal=11 • Dc=12,7mm
- Uniwersalny frez do gwintów
Narzędzie
Z i bez wewnętrznego doprowadzania chłodziwa;Chwyt wg DIN 6535 HB;Uniwersalny frez do gwintów z pełnym uzębieniem TD610 Supreme;M4-M20;M4×0,5-M20×2;UNC8-UNC7/8;UNF8-UNF3/4;G1/16-G1
Zastosowanie
Idealne rozwiązanie w przypadku wysokich wymagań dotyczących bezpieczeństwa procesu (np. w przypadku bardzo drogich elementów);Gwint nieprzelotowy i przelotowy;Głębokość gwintu ≤ 1,5 × DN;Materiały ISO P, M, K, N oraz S do 48 HRCKorzyści
Bezpieczne odprowadzanie wiórów nawet przy wysokich prędkościach posuwu na ząb dzięki wewnętrznemu doprowadzaniu chłodziwa.;Krótki czas obróbki i wysoka trwałość narzędzia w sztukach przy kilku korektach promienia;Doskonała jakość gwintu;Uniwersalne zastosowanie dzięki bardzo dużemu asortymentowi produktów
Parametry techniczne
Opinie
Masz ten produkt?
8806646
TD610-UNC5/8-W0C-WB10TU
2 654.57 zł/szt brutto
2 158.19 zł netto