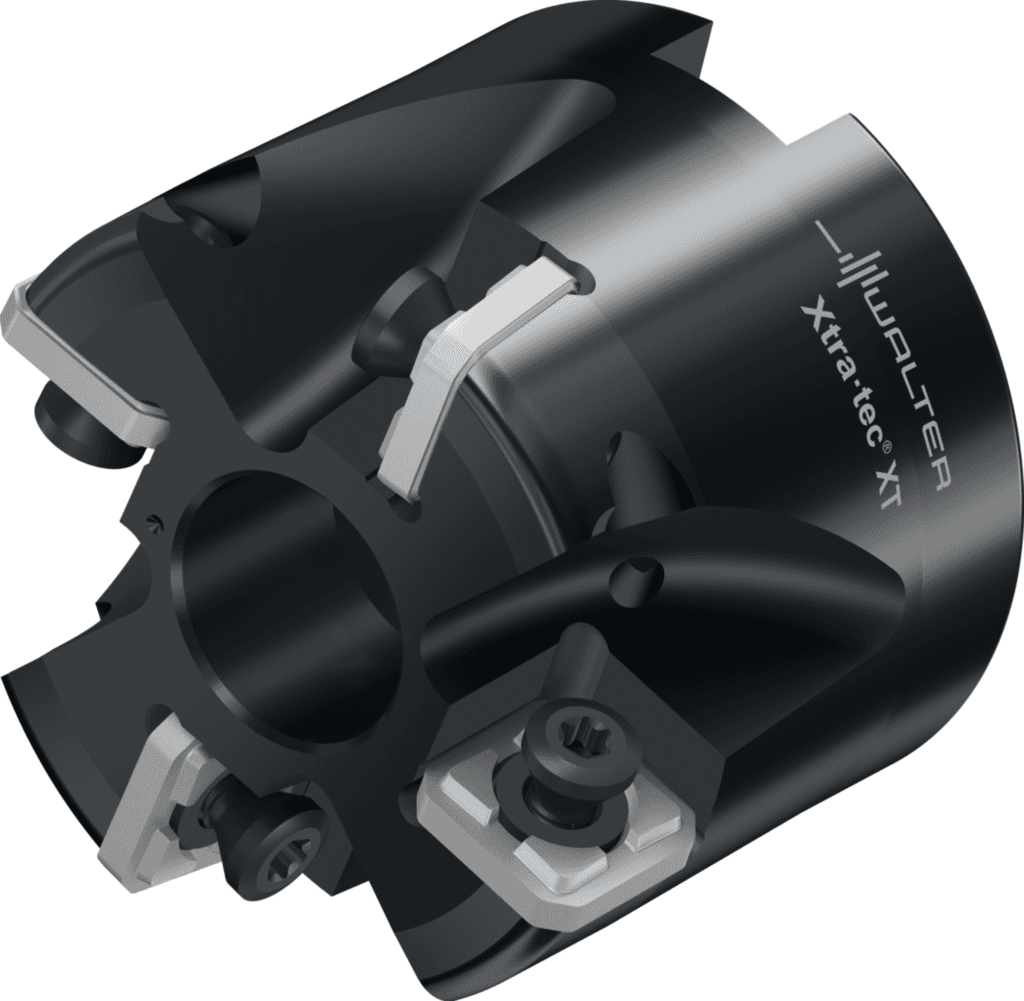
Frez do płaszczyzn M5012.051-B19-04-10-AP
| Dostępność | Standardowe narzędzia w magazynie |
|---|---|
| Pozycja kąta, oprawka, po stronie obrabianego przedmiotu (KAP) | 0 ° |
| Kąt obrotu rho (RHO) | 0 ° |
| Wersja narzędzia (H4) | S |
| Identyfikator firmy (J3) | W |
| Kierunek skrawania (HAND) | R |
| Kąt obrotu phi (PHI) | 0 ° |
| Kierunek skrawania (F1) | R |
| Wersja narzędzia (BMC) | S |
| Wejście środka chłodząco-smarującego (CNSC) | 1 |
| Odległość XZ płaszczyzna XZ Strona obrabianego elementu (XZWD) | 0 mm |
| Odległość Płaszczyzna YZ Strona obrabianego elementu (YZWD) | 0 mm |
| Wejście środka chłodząco-smarującego (H21) | 1 |
| Wyjście środka chłodząco-smarującego (H22) | 3 |
| Wyjście środka chłodząco-smarującego (CXSC) | 3 |
| Identyfikator obrazu (BLD) | 1 |
| Wstawić kod kształtu (SC) | S |
| Zastosowanie | Frezowanie |
| Długość krawędzi skrawającej (L<sub>c</sub>) | 0,394 inch |
| Główne zastosowanie | P |
| Główne zastosowanie | K |
| Aplikacja dodatkowa | H |
| Główne zastosowanie | N |
| Liczba efektywnych ostrzy, po stronie obwodu (ZEFP) | 4 |
| Masa (ciężar) (WT) | 0,323 kg |
| Masa (ciężar) (D7) | 0,323 kg |
| Wersja oprawki, po stronie maszyny (C14) | 3 |
| Rozmiar montażowy, po stronie maszyny (C2) | 750 |
| Średnia oprawki, po stronie maszyny (C3) | 19,05 mm |
| Pozostała ilość doszlifowania (OAL) | 38,1 mm |
| Pozostała ilość doszlifowania (B5) | 38,1 mm |
| Jednostka akwizycji (CUB) | N |
| Kąt padania (KAPR) | 88 ° |
| Dokładność po stronie maszyny (CUBPMS) | R |
| Rozmiar montażowy, po stronie maszyny (CZCMS) | 750 |
| Średnica chwytu (d<sub>1</sub>) | 0,75 inch |
| Aplikacja dodatkowa | O |
| średnica korpusu (BD) | mm |
| Główne zastosowanie | M |
| Główne zastosowanie | S |
| Strona maszyny typu forma (FMT) | INT |
| Boczny kąt natarcia (E2) | 0 ° |
| Kąt rozprysków wstecznych (E3) | 0 ° |
| Number of insert mounting levels (F23) | 1 |
| Rodzaj mocowania płytki skrawającej (G21) | S |
| Typ montażu, po stronie maszyny (C11) | FDA |
| Forma montażowa, po stronie maszyny (C12) | 12 |
| Norma (J1) | ISO6462 |
| Oznaczenie kształtu, numer normy (J11) | A |
| Liczba części tnących (CICT) | 4 |
| Liczba efektywnych ostrzy, po stronie czołowej (ZEFF) | 4 |
| Liczba efektywnych ostrzy, po stronie obwodu (F21) | 4 |
| Liczba efektywnych ostrzy, po stronie czołowej (F22) | 4 |
| Number of inserts per mounting level (F24) | 4 |
| Średnica piasty (A4) | 48 mm |
| Kąt padania (E1) | 88 ° |
| Kodowanie złącza płytki skrawającej (J41) | WR$$SN1205**3N*ZN** |
| Kąt frezowania wgłębnego maks. (RMPX) | 0 ° |
| Kąt frezowania wgłębnego maks. (E4) | 0 ° |
| Liczba możliwości wykorzystania (NOI) | 480 |
| Średnica łopaty 1 (średnica nominalna) (DC) | 50,8 mm |
| Średnica ostrza 2 (DCX) | 50,8 mm |
| Średnica łopaty 1 (średnica nominalna) (A1) | 50,8 mm |
| Liczba płytek skrawających, pozycja A (CICT (F)) | 4 |
| Liczba płytek skrawających, pozycja A (G13) | 4 |
| Liczba zębów (Z) | 4 |
| Długość krawędzi skrawającej, maks. (APMX) | 10 mm |
| Długość użytkowa (l<sub>4</sub>) | 1,5 inch |
| Stosunek długości średnicy (ULDR) | 1,71 |
| Ilość płytek skrawających (Ilość płytek skraw.) | 4 |
| Głębokość zagłębienia, maks. (E5) | 1,5 mm |
| Identyfikator obrazu (TSYC) | M5012-B1-10-INCH-AP |
| Głębokość skrawania (B2) | 10 mm |
| Nazwa produktu (J22) | 7271 |
| Oznaczenie płytki skrawającej, poz. A (J42) | SNGW1205ZZN-F57 |
| Oznaczenie płytki skrawającej, poz. A (J45) | SNGW1205ZZN-F57 |
| Możliwe płytki skrawające (Typ) | SN . X1205 ..; XNGX1205ZNN |
| Długość wspornika (OHX) | 38,1 mm |
| Kodowanie złącza, po stronie maszyny (CCMS) | FDA12R7500 |
| Długość korpusu (LB) | 38,1 mm |
| Długość funkcjonalna (LF) | 38,1 mm |
| Prędkość obrotowa, maks. (RPMX) | 14400 1/min |
| Odległość XY Płaszczyzna XY Strona obrabianego elementu (XYWD) | -38,1 mm |
| Średnica ostrza 2 (A2) | 50,8 mm |
| średnica korpusu (A3) | 49,8 mm |
| Średnica drążenia, otwór ustalający (A5) | 15,88 mm |
| Głębokość drążenia, otwór ustalający (B6) | 14 mm |
| Długość funkcjonalna (B71) | 38,1 mm |
| Prędkość obrotowa, maks. (D6) | 14400 1/min |
| Identyfikujący numer zamówienia (J21) | M5012.051-B19-04-10-AP |
| Kodowanie złącza, po stronie maszyny (J6) | FDA12R7500 |
| Średnica przewężenia (D<sub>c</sub>) | 2 inch |
| Oznaczenie narzędzia (Oznaczenie) | M5012.051-B19-04-10-AP |
| Ciężar (WT) | 0,712 lbs |
3 240.78 PLN
Walter
8625937
Frez do płaszczyzn M5012 • Xtra·tec ® XT • Otwór cylindryczny Zabierak poprzeczny DIN 138 • κ=88° • cal • SN .. 1205 .. • Dc=51mm • Z=4 8 krawędzie skrawające na płytce Narzędzie Frez do płaszczyzn M5012 z kątem przystawienia 88°;Ukośne, łatwo dostępne śruby mocujące Zastosowanie Zastosowanie również w maszynach o mniejszej mocy dzięki pozytywnemu miękkiemu cięciu;Stal i żeliwa, stal nierdzewna, materiały trudnoskrawalne oraz metale nieżelazne;Frezowanie płaszczyzn, obróbka zgrubna i zgrubno-wykańczająca za pomocą płytek wiper Korzyści Wysoki poziom bezpieczeństwa procesu dzięki stabilnym, dwustronnym płytkom skrawającym;Idealny do ciasnych przestrzeni (np. dzięki systemom mocującym);Maksymalne posuwy, najwyższa trwałość oraz wydajność produkcji dzięki małym płytkom skrawającym oraz wysokiej liczbie zębów;Prosta obsługa dzięki ukośnej, łatwo dostępnej śrubie mocującej (co pozwala uniknąć typowych błędów montażowych);Wysoka opłacalność ekonomiczna dzięki niskim kosztom materiałów skrawających
- Dostępność
- Standardowe narzędzia w magazynie
- Pozycja kąta, oprawka, po stronie obrabianego przedmiotu (KAP)
- 0 °
- Kąt obrotu rho (RHO)
- 0 °
- Wersja narzędzia (H4)
- S
- Identyfikator firmy (J3)
- W
- Kierunek skrawania (HAND)
- R
- Kąt obrotu phi (PHI)
- 0 °
- Kierunek skrawania (F1)
- R
- Wersja narzędzia (BMC)
- S
- Wejście środka chłodząco-smarującego (CNSC)
- 1
- Odległość XZ płaszczyzna XZ Strona obrabianego elementu (XZWD)
- 0 mm
- Odległość Płaszczyzna YZ Strona obrabianego elementu (YZWD)
- 0 mm
- Wejście środka chłodząco-smarującego (H21)
- 1
- Wyjście środka chłodząco-smarującego (H22)
- 3
- Wyjście środka chłodząco-smarującego (CXSC)
- 3
- Identyfikator obrazu (BLD)
- 1
- Wstawić kod kształtu (SC)
- S
- Zastosowanie
- Frezowanie
- Długość krawędzi skrawającej (L<sub>c</sub>)
- 0,394 inch
- Główne zastosowanie
- P / K / N / M / S
- Aplikacja dodatkowa
- H / O
- Liczba efektywnych ostrzy, po stronie obwodu (ZEFP)
- 4
- Masa (ciężar) (WT)
- 0,323 kg
- Masa (ciężar) (D7)
- 0,323 kg
- Wersja oprawki, po stronie maszyny (C14)
- 3
- Rozmiar montażowy, po stronie maszyny (C2)
- 750
- Średnia oprawki, po stronie maszyny (C3)
- 19,05 mm
- Pozostała ilość doszlifowania (OAL)
- 38,1 mm
- Pozostała ilość doszlifowania (B5)
- 38,1 mm
- Jednostka akwizycji (CUB)
- N
- Kąt padania (KAPR)
- 88 °
- Dokładność po stronie maszyny (CUBPMS)
- R
- Rozmiar montażowy, po stronie maszyny (CZCMS)
- 750
- Średnica chwytu (d<sub>1</sub>)
- 0,75 inch
- średnica korpusu (BD)
- mm
- Strona maszyny typu forma (FMT)
- INT
- Boczny kąt natarcia (E2)
- 0 °
- Kąt rozprysków wstecznych (E3)
- 0 °
- Number of insert mounting levels (F23)
- 1
- Rodzaj mocowania płytki skrawającej (G21)
- S
- Typ montażu, po stronie maszyny (C11)
- FDA
- Forma montażowa, po stronie maszyny (C12)
- 12
- Norma (J1)
- ISO6462
- Oznaczenie kształtu, numer normy (J11)
- A
- Liczba części tnących (CICT)
- 4
- Liczba efektywnych ostrzy, po stronie czołowej (ZEFF)
- 4
- Liczba efektywnych ostrzy, po stronie obwodu (F21)
- 4
- Liczba efektywnych ostrzy, po stronie czołowej (F22)
- 4
- Number of inserts per mounting level (F24)
- 4
- Średnica piasty (A4)
- 48 mm
- Kąt padania (E1)
- 88 °
- Kodowanie złącza płytki skrawającej (J41)
- WR$$SN1205**3N*ZN**
- Kąt frezowania wgłębnego maks. (RMPX)
- 0 °
- Kąt frezowania wgłębnego maks. (E4)
- 0 °
- Liczba możliwości wykorzystania (NOI)
- 480
- Średnica łopaty 1 (średnica nominalna) (DC)
- 50,8 mm
- Średnica ostrza 2 (DCX)
- 50,8 mm
- Średnica łopaty 1 (średnica nominalna) (A1)
- 50,8 mm
- Liczba płytek skrawających, pozycja A (CICT (F))
- 4
- Liczba płytek skrawających, pozycja A (G13)
- 4
- Liczba zębów (Z)
- 4
- Długość krawędzi skrawającej, maks. (APMX)
- 10 mm
- Długość użytkowa (l<sub>4</sub>)
- 1,5 inch
- Stosunek długości średnicy (ULDR)
- 1,71
- Ilość płytek skrawających (Ilość płytek skraw.)
- 4
- Głębokość zagłębienia, maks. (E5)
- 1,5 mm
- Identyfikator obrazu (TSYC)
- M5012-B1-10-INCH-AP
- Głębokość skrawania (B2)
- 10 mm
- Nazwa produktu (J22)
- 7271
- Oznaczenie płytki skrawającej, poz. A (J42)
- SNGW1205ZZN-F57
- Oznaczenie płytki skrawającej, poz. A (J45)
- SNGW1205ZZN-F57
- Możliwe płytki skrawające (Typ)
- SN . X1205 ..; XNGX1205ZNN
- Długość wspornika (OHX)
- 38,1 mm
- Kodowanie złącza, po stronie maszyny (CCMS)
- FDA12R7500
- Długość korpusu (LB)
- 38,1 mm
- Długość funkcjonalna (LF)
- 38,1 mm
- Prędkość obrotowa, maks. (RPMX)
- 14400 1/min
- Odległość XY Płaszczyzna XY Strona obrabianego elementu (XYWD)
- -38,1 mm
- Średnica ostrza 2 (A2)
- 50,8 mm
- średnica korpusu (A3)
- 49,8 mm
- Średnica drążenia, otwór ustalający (A5)
- 15,88 mm
- Głębokość drążenia, otwór ustalający (B6)
- 14 mm
- Długość funkcjonalna (B71)
- 38,1 mm
- Prędkość obrotowa, maks. (D6)
- 14400 1/min
- Identyfikujący numer zamówienia (J21)
- M5012.051-B19-04-10-AP
- Kodowanie złącza, po stronie maszyny (J6)
- FDA12R7500
- Średnica przewężenia (D<sub>c</sub>)
- 2 inch
- Oznaczenie narzędzia (Oznaczenie)
- M5012.051-B19-04-10-AP
- Ciężar (WT)
- 0,712 lbs
8625937
Frez do płaszczyzn M5012.051-B19-04-10-AP


3 240.78 zł/szt brutto
2 634.78 zł netto
Opis produktu
- 8 krawędzie skrawające na płytce
Narzędzie
Frez do płaszczyzn M5012 z kątem przystawienia 88°;Ukośne, łatwo dostępne śruby mocujące
Zastosowanie
Zastosowanie również w maszynach o mniejszej mocy dzięki pozytywnemu miękkiemu cięciu;Stal i żeliwa, stal nierdzewna, materiały trudnoskrawalne oraz metale nieżelazne;Frezowanie płaszczyzn, obróbka zgrubna i zgrubno-wykańczająca za pomocą płytek wiper
Korzyści
Wysoki poziom bezpieczeństwa procesu dzięki stabilnym, dwustronnym płytkom skrawającym;Idealny do ciasnych przestrzeni (np. dzięki systemom mocującym);Maksymalne posuwy, najwyższa trwałość oraz wydajność produkcji dzięki małym płytkom skrawającym oraz wysokiej liczbie zębów;Prosta obsługa dzięki ukośnej, łatwo dostępnej śrubie mocującej (co pozwala uniknąć typowych błędów montażowych);Wysoka opłacalność ekonomiczna dzięki niskim kosztom materiałów skrawających
Parametry techniczne
Opinie
Masz ten produkt?
8625937
Frez do płaszczyzn M5012.051-B19-04-10-AP
3 240.78 zł/szt brutto
2 634.78 zł netto