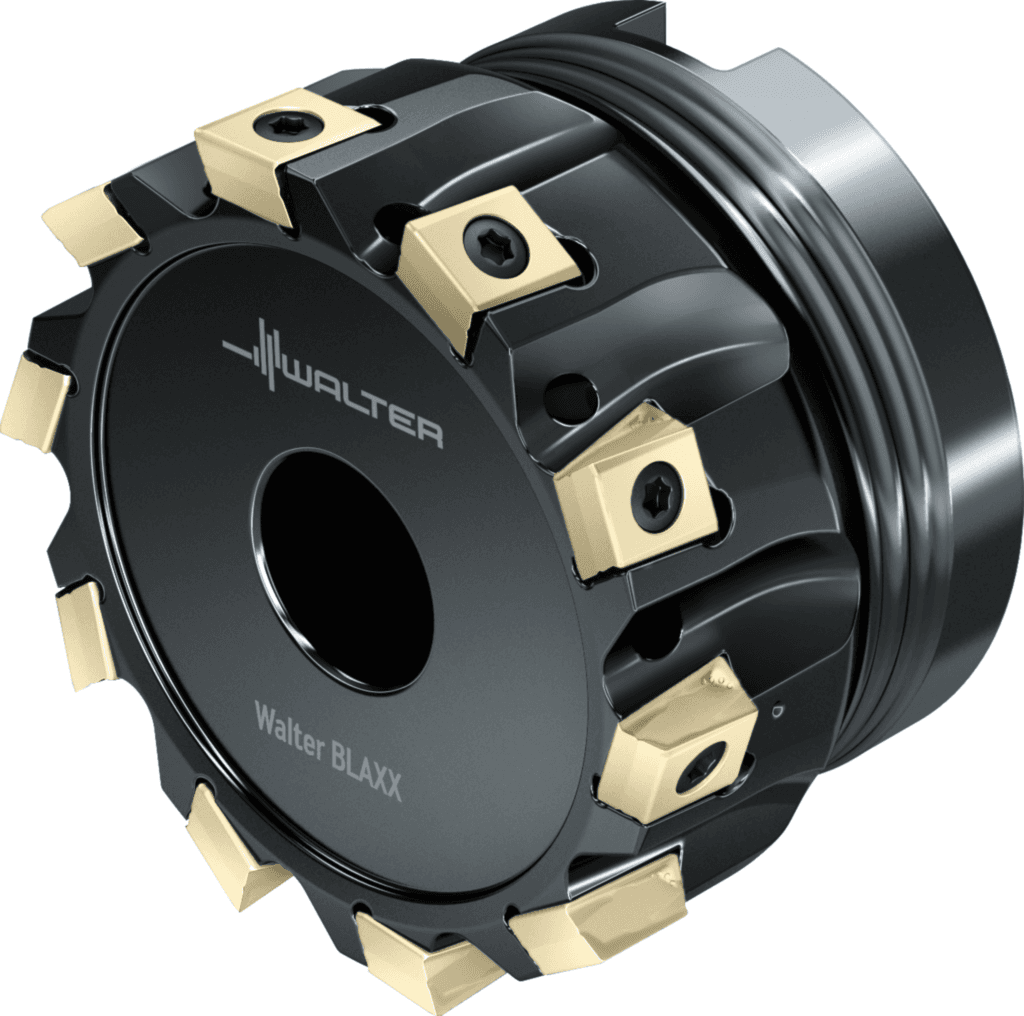
F5041.B22.050.Z07.08
| Dostępność | Standardowe narzędzia w magazynie |
|---|---|
| Pozycja kąta, oprawka, po stronie obrabianego przedmiotu (KAP) | 0 ° |
| Kąt obrotu rho (RHO) | 0 ° |
| Wersja narzędzia (H4) | S |
| Identyfikator firmy (J3) | W |
| Kierunek skrawania (HAND) | R |
| Kąt obrotu phi (PHI) | 0 ° |
| Masa (ciężar) (WT) | 0,36 kg |
| Masa (ciężar) (D7) | 0,36 kg |
| Kierunek skrawania (F1) | R |
| Wersja narzędzia (BMC) | S |
| Wejście środka chłodząco-smarującego (CNSC) | 1 |
| Odległość XZ płaszczyzna XZ Strona obrabianego elementu (XZWD) | 0 mm |
| Odległość Płaszczyzna YZ Strona obrabianego elementu (YZWD) | 0 mm |
| Wejście środka chłodząco-smarującego (H21) | 1 |
| Wyjście środka chłodząco-smarującego (H22) | 3 |
| Rozmiar montażowy, po stronie maszyny (C2) | 220 |
| Długość funkcjonalna (B71) | 40 mm |
| Jednostka akwizycji (CUB) | M |
| Prędkość obrotowa, maks. (RPMX) | 28000 1/min |
| Długość funkcjonalna (LF) | 40 mm |
| Rozmiar montażowy, po stronie maszyny (CZCMS) | 220 |
| Wyjście środka chłodząco-smarującego (CXSC) | 3 |
| Norma (J1) | - |
| Wersja oprawki, po stronie maszyny (C14) | 1 |
| Kąt padania (KAPR) | 90 ° |
| Kąt padania (E1) | 90 ° |
| Zastosowanie | Frezowanie |
| Wstawić kod kształtu (SC) | L |
| Średnia oprawki, po stronie maszyny (C3) | 22 mm |
| Średnica chwytu (d<sub>1</sub>) | 22 mm |
| Prędkość obrotowa, maks. (D6) | 28000 1/min |
| Główne zastosowanie | P |
| Główne zastosowanie | K |
| Identyfikator obrazu (BLD) | 2 |
| Aplikacja dodatkowa | H |
| Główne zastosowanie | N |
| Dokładność po stronie maszyny (CUBPMS) | G |
| Długość krawędzi skrawającej (L<sub>c</sub>) | 8 mm |
| Pozostała ilość doszlifowania (OAL) | 40 mm |
| Pozostała ilość doszlifowania (B5) | 40 mm |
| Średnica łopaty 1 (średnica nominalna) (DC) | 50 mm |
| Średnica ostrza 2 (DCX) | 50 mm |
| Średnica skrawania (D<sub>c</sub>) | 50 mm |
| Ciężar (WT) | 0,36 kg |
| Liczba możliwości wykorzystania (NOI) | 200 |
| Długość wspornika (OHX) | 40 mm |
| Maksymalny wysięg (l<sub>4</sub>) | 40 mm |
| Aplikacja dodatkowa | O |
| średnica korpusu (BD) | mm |
| Główne zastosowanie | M |
| Główne zastosowanie | S |
| Długość krawędzi skrawającej, maks. (APMX) | 8 mm |
| Strona maszyny typu forma (FMT) | INT |
| Głębokość skrawania (B2) | 8 mm |
| Boczny kąt natarcia (E2) | 0 ° |
| Kąt rozprysków wstecznych (E3) | 0 ° |
| Number of insert mounting levels (F23) | 1 |
| Rodzaj mocowania płytki skrawającej (G21) | S |
| Cutting item type count (G22) | 1 |
| Numer normy cechy rzeczowej (NSM) | DIN4000-88 |
| Typ montażu, po stronie maszyny (C11) | FDA |
| Liczba części tnących (CICT) | 7 |
| Liczba płytek skrawających, pozycja A (CICT (F)) | 7 |
| Liczba efektywnych ostrzy, po stronie czołowej (ZEFF) | 7 |
| Liczba efektywnych ostrzy, po stronie obwodu (ZEFP) | 7 |
| Liczba efektywnych ostrzy, po stronie obwodu (F21) | 7 |
| Liczba efektywnych ostrzy, po stronie czołowej (F22) | 7 |
| Number of inserts per mounting level (F24) | 7 |
| Liczba płytek skrawających, pozycja A (G13) | 7 |
| Forma montażowa, po stronie maszyny (C12) | 12 |
| Kąt frezowania wgłębnego maks. (RMPX) | 0 ° |
| Kąt frezowania wgłębnego maks. (E4) | 0 ° |
| Kodowanie złącza, po stronie maszyny (CCMS) | FDA12G2200 |
| Długość korpusu (LB) | 40 mm |
| Średnica piasty (A4) | 45 mm |
| Kodowanie złącza, po stronie maszyny (J6) | FDA12G2200 |
| Proces obróbki (J8) | FZI |
| Średnica łopaty 1 (średnica nominalna) (A1) | 50 mm |
| Liczba zębów (Z) | 7 |
| Stosunek długości średnicy (ULDR) | 1,4 |
| Nazwa produktu (J22) | 192 |
| Kodowanie złącza płytki skrawającej (J41) | WR$$LN0904**3R***** |
| Możliwe płytki skrawające (Typ) | LNH . 0904 .. R |
| Liczba płytek skrawających - strona czołowa (Ilość płytek skraw.) | 7 |
| Średnica ostrza 2 (A2) | 50 mm |
| Identyfikator obrazu (TSYC) | F5041-B1-LN09 |
| średnica korpusu (A3) | 47,5 mm |
| Identyfikujący numer zamówienia (J21) | F5041.B22.050.Z07.08 |
| Oznaczenie narzędzia (Oznaczenie) | F5041.B22.050.Z07.08 |
3 554.75 PLN
Walter
6195346
Frez kątowy
- Średnica skrawania (D<sub>c</sub>)
- 50 mm
- Dostępność
- Standardowe narzędzia w magazynie
- Pozycja kąta, oprawka, po stronie obrabianego przedmiotu (KAP)
- 0 °
- Kąt obrotu rho (RHO)
- 0 °
- Wersja narzędzia (H4)
- S
- Identyfikator firmy (J3)
- W
- Kierunek skrawania (HAND)
- R
- Kąt obrotu phi (PHI)
- 0 °
- Masa (ciężar) (WT)
- 0,36 kg
- Masa (ciężar) (D7)
- 0,36 kg
- Kierunek skrawania (F1)
- R
- Wersja narzędzia (BMC)
- S
- Wejście środka chłodząco-smarującego (CNSC)
- 1
- Odległość XZ płaszczyzna XZ Strona obrabianego elementu (XZWD)
- 0 mm
- Odległość Płaszczyzna YZ Strona obrabianego elementu (YZWD)
- 0 mm
- Wejście środka chłodząco-smarującego (H21)
- 1
- Wyjście środka chłodząco-smarującego (H22)
- 3
- Rozmiar montażowy, po stronie maszyny (C2)
- 220
- Długość funkcjonalna (B71)
- 40 mm
- Jednostka akwizycji (CUB)
- M
- Prędkość obrotowa, maks. (RPMX)
- 28000 1/min
- Długość funkcjonalna (LF)
- 40 mm
- Rozmiar montażowy, po stronie maszyny (CZCMS)
- 220
- Wyjście środka chłodząco-smarującego (CXSC)
- 3
- Norma (J1)
- -
- Wersja oprawki, po stronie maszyny (C14)
- 1
- Kąt padania (KAPR)
- 90 °
- Kąt padania (E1)
- 90 °
- Zastosowanie
- Frezowanie
- Wstawić kod kształtu (SC)
- L
- Średnia oprawki, po stronie maszyny (C3)
- 22 mm
- Średnica chwytu (d<sub>1</sub>)
- 22 mm
- Prędkość obrotowa, maks. (D6)
- 28000 1/min
- Główne zastosowanie
- P / K / N / M / S
- Identyfikator obrazu (BLD)
- 2
- Aplikacja dodatkowa
- H / O
- Dokładność po stronie maszyny (CUBPMS)
- G
- Długość krawędzi skrawającej (L<sub>c</sub>)
- 8 mm
- Pozostała ilość doszlifowania (OAL)
- 40 mm
- Pozostała ilość doszlifowania (B5)
- 40 mm
- Średnica łopaty 1 (średnica nominalna) (DC)
- 50 mm
- Średnica ostrza 2 (DCX)
- 50 mm
- Ciężar (WT)
- 0,36 kg
- Liczba możliwości wykorzystania (NOI)
- 200
- Długość wspornika (OHX)
- 40 mm
- Maksymalny wysięg (l<sub>4</sub>)
- 40 mm
- średnica korpusu (BD)
- mm
- Długość krawędzi skrawającej, maks. (APMX)
- 8 mm
- Strona maszyny typu forma (FMT)
- INT
- Głębokość skrawania (B2)
- 8 mm
- Boczny kąt natarcia (E2)
- 0 °
- Kąt rozprysków wstecznych (E3)
- 0 °
- Number of insert mounting levels (F23)
- 1
- Rodzaj mocowania płytki skrawającej (G21)
- S
- Cutting item type count (G22)
- 1
- Numer normy cechy rzeczowej (NSM)
- DIN4000-88
- Typ montażu, po stronie maszyny (C11)
- FDA
- Liczba części tnących (CICT)
- 7
- Liczba płytek skrawających, pozycja A (CICT (F))
- 7
- Liczba efektywnych ostrzy, po stronie czołowej (ZEFF)
- 7
- Liczba efektywnych ostrzy, po stronie obwodu (ZEFP)
- 7
- Liczba efektywnych ostrzy, po stronie obwodu (F21)
- 7
- Liczba efektywnych ostrzy, po stronie czołowej (F22)
- 7
- Number of inserts per mounting level (F24)
- 7
- Liczba płytek skrawających, pozycja A (G13)
- 7
- Forma montażowa, po stronie maszyny (C12)
- 12
- Kąt frezowania wgłębnego maks. (RMPX)
- 0 °
- Kąt frezowania wgłębnego maks. (E4)
- 0 °
- Kodowanie złącza, po stronie maszyny (CCMS)
- FDA12G2200
- Długość korpusu (LB)
- 40 mm
- Średnica piasty (A4)
- 45 mm
- Kodowanie złącza, po stronie maszyny (J6)
- FDA12G2200
- Proces obróbki (J8)
- FZI
- Średnica łopaty 1 (średnica nominalna) (A1)
- 50 mm
- Liczba zębów (Z)
- 7
- Stosunek długości średnicy (ULDR)
- 1,4
- Nazwa produktu (J22)
- 192
- Kodowanie złącza płytki skrawającej (J41)
- WR$$LN0904**3R*****
- Możliwe płytki skrawające (Typ)
- LNH . 0904 .. R
- Liczba płytek skrawających - strona czołowa (Ilość płytek skraw.)
- 7
- Średnica ostrza 2 (A2)
- 50 mm
- Identyfikator obrazu (TSYC)
- F5041-B1-LN09
- średnica korpusu (A3)
- 47,5 mm
- Identyfikujący numer zamówienia (J21)
- F5041.B22.050.Z07.08
- Oznaczenie narzędzia (Oznaczenie)
- F5041.B22.050.Z07.08
6195346
F5041.B22.050.Z07.08
(0)


3 554.75 zł/szt brutto
2 890.04 zł netto
Opis produktu
Frez kątowy
Parametry techniczne
Średnica skrawania (Dc)50 mm
DostępnośćStandardowe narzędzia w magazynie
Pozycja kąta, oprawka, po stronie obrabianego przedmiotu (KAP)0 °
Kąt obrotu rho (RHO)0 °
Wersja narzędzia (H4)S
Identyfikator firmy (J3)W
Kierunek skrawania (HAND)R
Kąt obrotu phi (PHI)0 °
Masa (ciężar) (WT)0,36 kg
Masa (ciężar) (D7)0,36 kg
Kierunek skrawania (F1)R
Wersja narzędzia (BMC)S
Wejście środka chłodząco-smarującego (CNSC)1
Odległość XZ płaszczyzna XZ Strona obrabianego elementu (XZWD)0 mm
Odległość Płaszczyzna YZ Strona obrabianego elementu (YZWD)0 mm
Wejście środka chłodząco-smarującego (H21)1
Wyjście środka chłodząco-smarującego (H22)3
Rozmiar montażowy, po stronie maszyny (C2)220
Długość funkcjonalna (B71)40 mm
Jednostka akwizycji (CUB)M
Prędkość obrotowa, maks. (RPMX)28000 1/min
Długość funkcjonalna (LF)40 mm
Rozmiar montażowy, po stronie maszyny (CZCMS)220
Wyjście środka chłodząco-smarującego (CXSC)3
Norma (J1)-
Wersja oprawki, po stronie maszyny (C14)1
Kąt padania (KAPR)90 °
Kąt padania (E1)90 °
ZastosowanieFrezowanie
Wstawić kod kształtu (SC)L
Średnia oprawki, po stronie maszyny (C3)22 mm
Średnica chwytu (d1)22 mm
Prędkość obrotowa, maks. (D6)28000 1/min
Główne zastosowanieP / K / N / M / S
Identyfikator obrazu (BLD)2
Aplikacja dodatkowaH / O
Dokładność po stronie maszyny (CUBPMS)G
Długość krawędzi skrawającej (Lc)8 mm
Pozostała ilość doszlifowania (OAL)40 mm
Pozostała ilość doszlifowania (B5)40 mm
Średnica łopaty 1 (średnica nominalna) (DC)50 mm
Średnica ostrza 2 (DCX)50 mm
Ciężar (WT)0,36 kg
Liczba możliwości wykorzystania (NOI)200
Długość wspornika (OHX)40 mm
Maksymalny wysięg (l4)40 mm
średnica korpusu (BD)mm
Długość krawędzi skrawającej, maks. (APMX)8 mm
Strona maszyny typu forma (FMT)INT
Głębokość skrawania (B2)8 mm
Boczny kąt natarcia (E2)0 °
Kąt rozprysków wstecznych (E3)0 °
Number of insert mounting levels (F23)1
Rodzaj mocowania płytki skrawającej (G21)S
Cutting item type count (G22)1
Numer normy cechy rzeczowej (NSM)DIN4000-88
Typ montażu, po stronie maszyny (C11)FDA
Liczba części tnących (CICT)7
Liczba płytek skrawających, pozycja A (CICT (F))7
Liczba efektywnych ostrzy, po stronie czołowej (ZEFF)7
Liczba efektywnych ostrzy, po stronie obwodu (ZEFP)7
Liczba efektywnych ostrzy, po stronie obwodu (F21)7
Liczba efektywnych ostrzy, po stronie czołowej (F22)7
Number of inserts per mounting level (F24)7
Liczba płytek skrawających, pozycja A (G13)7
Forma montażowa, po stronie maszyny (C12)12
Kąt frezowania wgłębnego maks. (RMPX)0 °
Kąt frezowania wgłębnego maks. (E4)0 °
Kodowanie złącza, po stronie maszyny (CCMS)FDA12G2200
Długość korpusu (LB)40 mm
Średnica piasty (A4)45 mm
Kodowanie złącza, po stronie maszyny (J6)FDA12G2200
Proces obróbki (J8)FZI
Średnica łopaty 1 (średnica nominalna) (A1)50 mm
Liczba zębów (Z)7
Stosunek długości średnicy (ULDR)1,4
Nazwa produktu (J22)192
Kodowanie złącza płytki skrawającej (J41)WR$$LN0904**3R*****
Możliwe płytki skrawające (Typ)LNH . 0904 .. R
Liczba płytek skrawających - strona czołowa (Ilość płytek skraw.)7
Średnica ostrza 2 (A2)50 mm
Identyfikator obrazu (TSYC)F5041-B1-LN09
średnica korpusu (A3)47,5 mm
Identyfikujący numer zamówienia (J21)F5041.B22.050.Z07.08
Oznaczenie narzędzia (Oznaczenie)F5041.B22.050.Z07.08
Opinie
0 opinii
Masz ten produkt?
6195346
F5041.B22.050.Z07.08
3 554.75 zł/szt brutto
2 890.04 zł netto
Inni kupili również
Podobne produkty