8593065
| Dostępność | Standardowe narzędzia w magazynie |
|---|---|
| Pozycja kąta, oprawka, po stronie obrabianego przedmiotu (KAP) | 0 ° |
| Kąt obrotu rho (RHO) | 0 ° |
| Identyfikator firmy (J3) | W |
| Kierunek skrawania (HAND) | R |
| Kąt obrotu phi (PHI) | 0 ° |
| Forma montażowa, po stronie maszyny (C12) | 1 |
| Rodzaj oprawki, po stronie maszyny (C15) | 5 |
| Kierunek skrawania (F1) | R |
| Odległość Płaszczyzna YZ Strona obrabianego elementu (YZWD) | 0 mm |
| Długość użytkowa (l<sub>4</sub>) | 29 mm |
| Długość funkcjonalna (B71) | 65 mm |
| Jednostka akwizycji (CUB) | M |
| Pozostała ilość doszlifowania (OAL) | 65 mm |
| Długość funkcjonalna (LF) | 65 mm |
| Odległość XY Płaszczyzna XY Strona obrabianego elementu (XYWD) | -65 mm |
| Strona maszyny typu forma (FMT) | EXT |
| Identyfikator obrazu (BLD) | 1 |
| Typ montażu, po stronie maszyny (C11) | ZYL |
| Pozostała ilość doszlifowania (B5) | 65 mm |
| Długość całkowita (l<sub>1</sub>) | 65 mm |
| Rozmiar montażowy, po stronie maszyny (C2) | 60 |
| Średnia oprawki, po stronie maszyny (C3) | 6 mm |
| Kąt padania (KAPR) | 90 ° |
| Zastosowanie | Frezowanie |
| Długość wspornika (B3) | 29 mm |
| Długość krawędzi skrawającej (L<sub>c</sub>) | 15 mm |
| Oznaczenie normy materiału skrawającego, główne zastosowanie (H11) | - |
| Pokrycie / powierzchnia (COATING) | unbeschichtet |
| Pokrycie / powierzchnia (H5) | unbeschichtet |
| Główne zastosowanie | N |
| Liczba efektywnych ostrzy, po stronie obwodu (ZEFP) | 3 |
| Średnica łopaty 1 (średnica nominalna) (DC) | 3 mm |
| Długość trzonka (LS) | 36 mm |
| Długość trzonka (C4) | 36 mm |
| Wersja narzędzia (BMC) | H |
| Dokładność po stronie maszyny (CUBPMS) | F |
| Rozmiar montażowy, po stronie maszyny (CZCMS) | 60 |
| Średnica oprawki, po stronie maszyny, klasa tolerancji ISO (C31) | h6 |
| Wersja narzędzia (H4) | H |
| Oznaczenie kształtu, numer normy (J11) | HA |
| Kodowanie złącza, po stronie maszyny (J6) | ZYL01F6000h$06 |
| Masa (ciężar) (WT) | 0,021 kg |
| Masa (ciężar) (D7) | 0,021 kg |
| Długość użytkowa (LU) | 15 mm |
| Długość użytkowa (B4) | 15 mm |
| Liczba efektywnych ostrzy, po stronie czołowej (ZEFF) | 3 |
| Liczba zębów (Z) | 3 |
| Średnica trzonka (d<sub>1</sub>) | 6 mm |
| Średnica skrawania (D<sub>c</sub>) | 3 mm |
| Kierunek skręcania (FHH) | R |
| Kąt skrętu linii śrubowej (FHA) | 35 ° |
| Ciśnienie czynnika chłodzącego (CP) | 0 MPa |
| Kodowanie złącza, po stronie maszyny (CCMS) | ZYL01F6000h$06 |
| Stosunek długości średnicy (ULDR) | 5 |
| Długość wspornika (OHX) | 29 mm |
| Oznaczenie materiału skrawającego producenta (GRADE) | WJ30UU |
| Oznaczenie materiału skrawającego producenta (H3) | WJ30UU |
| Proces obróbki (J8) | FPL |
| średnica korpusu (BD) | mm |
| Liczba efektywnych ostrzy, po stronie obwodu (F21) | 3 |
| Liczba efektywnych ostrzy, po stronie czołowej (F22) | 3 |
| Długość krawędzi skrawającej, maks. (APMX) | 15 mm |
| Długość krawędzi skrawającej, maks. (B2) | 15 mm |
| Łamacz wiórów, oznaczenie producenta (CBMD) | STRAI |
| Numer normy cechy rzeczowej (NSM) | DIN4000-82 |
| Kierunek skręcania (F3) | R |
| Odległość XZ płaszczyzna XZ Strona obrabianego elementu (XZWD) | mm |
| Długość głowicy (B6) | 29 mm |
| Średnica łopaty 1 (średnica nominalna) (A1) | 3 mm |
| Kąt naroża kątownik ukośny (KCH) | 45 ° |
| Kąt naroża kątownik ukośny (G3) | 45 ° |
| Narożnik Szerokość ukosowania (CHW) | 0,1 mm |
| Narożnik Szerokość ukosowania (G2) | 0,1 mm |
| Norma (J1) | P-NORM L |
| Kąt skrętu linii śrubowej (F4) | 35 ° |
| Długość wspornika (LPR) | 29 mm |
| Boczny kąt natarcia (GAMF) | 8 ° |
| Kąt rozprysków wstecznych (GAMP) | 8 ° |
| Boczny kąt natarcia (E2) | 8 ° |
| Kąt rozprysków wstecznych (E3) | 8 ° |
| Identyfikator obrazu (TSYC) | MC166-A-3-L-D |
| Średnica przewężenia (DN) | 3,05 mm |
| Długość korpusu (LB) | 21,505 mm |
| Prędkość obrotowa, maks. (RPMX) | 254627 1/min |
| Średnica przewężenia (A5) | 3,05 mm |
| Prędkość obrotowa, maks. (D6) | 254627 1/min |
| Identyfikujący numer zamówienia (J21) | MC166-03.0A3LD-WJ30UU |
| długość użytkowa (l<sub>3</sub>) | 15 mm |
| Oznaczenie narzędzia (Oznaczenie) | MC166-03.0A3LD-WJ30UU |
418.35 PLN
Walter
8593065
Frezy do naroży VHM MC166 • Advance • Chwyt DIN 6535 HA • metryczny • kąt nachylenia linii śrubowej 35° • Duży zasięg • WJ30UU • Dc=3mm • Z=3 Duży zasięg Narzędzie Większa stabilność rdzenia;Gatunek WJ30UU (bez pokrycia) Zastosowanie Zaprojektowany specjalnie do frezowania dynamicznego (niska wartość a e , wysoka a p , duża L c !);Projekt opracowano z myślą o przemyśle lotniczym i astronautycznym; możliwość stosowania we wszystkich branżach wykorzystujących obróbkę skrawaniem materiałów ISO N;Specjalista w dziedzinie wykańczania wysokich ścian;Dynamiczna obróbka zgrubna głębokich kieszeni i zagłębień Korzyści Wysoki poziom bezpieczeństwa procesu w przypadku obróbki zautomatyzowanej;Wysoka wydajność produkcji zapewniona przez maksymalną objętość usuwanego materiału przy zredukowanym czasie obróbki;Specjalna mikrogeometria do wykańczania wysokich ścianek;Nierównomierny podział w celu zapewnienia optymalnej stabilności ruchu i ekstremalnego zwiększenia trwałości;Większa stabilność rdzenia w celu zapewnienia stałego bezpieczeństwa procesu
- Średnica skrawania (D<sub>c</sub>)
- 3 mm
- Dostępność
- Standardowe narzędzia w magazynie
- Pozycja kąta, oprawka, po stronie obrabianego przedmiotu (KAP)
- 0 °
- Kąt obrotu rho (RHO)
- 0 °
- Identyfikator firmy (J3)
- W
- Kierunek skrawania (HAND)
- R
- Kąt obrotu phi (PHI)
- 0 °
- Forma montażowa, po stronie maszyny (C12)
- 1
- Rodzaj oprawki, po stronie maszyny (C15)
- 5
- Kierunek skrawania (F1)
- R
- Odległość Płaszczyzna YZ Strona obrabianego elementu (YZWD)
- 0 mm
- Długość użytkowa (l<sub>4</sub>)
- 29 mm
- Długość funkcjonalna (B71)
- 65 mm
- Jednostka akwizycji (CUB)
- M
- Pozostała ilość doszlifowania (OAL)
- 65 mm
- Długość funkcjonalna (LF)
- 65 mm
- Odległość XY Płaszczyzna XY Strona obrabianego elementu (XYWD)
- -65 mm
- Strona maszyny typu forma (FMT)
- EXT
- Identyfikator obrazu (BLD)
- 1
- Typ montażu, po stronie maszyny (C11)
- ZYL
- Pozostała ilość doszlifowania (B5)
- 65 mm
- Długość całkowita (l<sub>1</sub>)
- 65 mm
- Rozmiar montażowy, po stronie maszyny (C2)
- 60
- Średnia oprawki, po stronie maszyny (C3)
- 6 mm
- Kąt padania (KAPR)
- 90 °
- Zastosowanie
- Frezowanie
- Długość wspornika (B3)
- 29 mm
- Długość krawędzi skrawającej (L<sub>c</sub>)
- 15 mm
- Oznaczenie normy materiału skrawającego, główne zastosowanie (H11)
- -
- Pokrycie / powierzchnia (COATING)
- unbeschichtet
- Pokrycie / powierzchnia (H5)
- unbeschichtet
- Główne zastosowanie
- N
- Liczba efektywnych ostrzy, po stronie obwodu (ZEFP)
- 3
- Średnica łopaty 1 (średnica nominalna) (DC)
- 3 mm
- Długość trzonka (LS)
- 36 mm
- Długość trzonka (C4)
- 36 mm
- Wersja narzędzia (BMC)
- H
- Dokładność po stronie maszyny (CUBPMS)
- F
- Rozmiar montażowy, po stronie maszyny (CZCMS)
- 60
- Średnica oprawki, po stronie maszyny, klasa tolerancji ISO (C31)
- h6
- Wersja narzędzia (H4)
- H
- Oznaczenie kształtu, numer normy (J11)
- HA
- Kodowanie złącza, po stronie maszyny (J6)
- ZYL01F6000h$06
- Masa (ciężar) (WT)
- 0,021 kg
- Masa (ciężar) (D7)
- 0,021 kg
- Długość użytkowa (LU)
- 15 mm
- Długość użytkowa (B4)
- 15 mm
- Liczba efektywnych ostrzy, po stronie czołowej (ZEFF)
- 3
- Liczba zębów (Z)
- 3
- Średnica trzonka (d<sub>1</sub>)
- 6 mm
- Kierunek skręcania (FHH)
- R
- Kąt skrętu linii śrubowej (FHA)
- 35 °
- Ciśnienie czynnika chłodzącego (CP)
- 0 MPa
- Kodowanie złącza, po stronie maszyny (CCMS)
- ZYL01F6000h$06
- Stosunek długości średnicy (ULDR)
- 5
- Długość wspornika (OHX)
- 29 mm
- Oznaczenie materiału skrawającego producenta (GRADE)
- WJ30UU
- Oznaczenie materiału skrawającego producenta (H3)
- WJ30UU
- Proces obróbki (J8)
- FPL
- średnica korpusu (BD)
- mm
- Liczba efektywnych ostrzy, po stronie obwodu (F21)
- 3
- Liczba efektywnych ostrzy, po stronie czołowej (F22)
- 3
- Długość krawędzi skrawającej, maks. (APMX)
- 15 mm
- Długość krawędzi skrawającej, maks. (B2)
- 15 mm
- Łamacz wiórów, oznaczenie producenta (CBMD)
- STRAI
- Numer normy cechy rzeczowej (NSM)
- DIN4000-82
- Kierunek skręcania (F3)
- R
- Odległość XZ płaszczyzna XZ Strona obrabianego elementu (XZWD)
- mm
- Długość głowicy (B6)
- 29 mm
- Średnica łopaty 1 (średnica nominalna) (A1)
- 3 mm
- Kąt naroża kątownik ukośny (KCH)
- 45 °
- Kąt naroża kątownik ukośny (G3)
- 45 °
- Narożnik Szerokość ukosowania (CHW)
- 0,1 mm
- Narożnik Szerokość ukosowania (G2)
- 0,1 mm
- Norma (J1)
- P-NORM L
- Kąt skrętu linii śrubowej (F4)
- 35 °
- Długość wspornika (LPR)
- 29 mm
- Boczny kąt natarcia (GAMF)
- 8 °
- Kąt rozprysków wstecznych (GAMP)
- 8 °
- Boczny kąt natarcia (E2)
- 8 °
- Kąt rozprysków wstecznych (E3)
- 8 °
- Identyfikator obrazu (TSYC)
- MC166-A-3-L-D
- Średnica przewężenia (DN)
- 3,05 mm
- Długość korpusu (LB)
- 21,505 mm
- Prędkość obrotowa, maks. (RPMX)
- 254627 1/min
- Średnica przewężenia (A5)
- 3,05 mm
- Prędkość obrotowa, maks. (D6)
- 254627 1/min
- Identyfikujący numer zamówienia (J21)
- MC166-03.0A3LD-WJ30UU
- długość użytkowa (l<sub>3</sub>)
- 15 mm
- Oznaczenie narzędzia (Oznaczenie)
- MC166-03.0A3LD-WJ30UU
8593065
8593065


418.35 zł/szt brutto
340.12 zł netto
Opis produktu
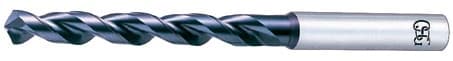
Frezy do naroży VHM MC166 • Advance • Chwyt DIN 6535 HA • metryczny • kąt nachylenia linii śrubowej 35° • Duży zasięg • WJ30UU • Dc=3mm • Z=3
- Duży zasięg
Narzędzie
Większa stabilność rdzenia;Gatunek WJ30UU (bez pokrycia)
Zastosowanie
Zaprojektowany specjalnie do frezowania dynamicznego (niska wartość ae, wysoka ap, duża Lc!);Projekt opracowano z myślą o przemyśle lotniczym i astronautycznym; możliwość stosowania we wszystkich branżach wykorzystujących obróbkę skrawaniem materiałów ISO N;Specjalista w dziedzinie wykańczania wysokich ścian;Dynamiczna obróbka zgrubna głębokich kieszeni i zagłębieńKorzyści
Wysoki poziom bezpieczeństwa procesu w przypadku obróbki zautomatyzowanej;Wysoka wydajność produkcji zapewniona przez maksymalną objętość usuwanego materiału przy zredukowanym czasie obróbki;Specjalna mikrogeometria do wykańczania wysokich ścianek;Nierównomierny podział w celu zapewnienia optymalnej stabilności ruchu i ekstremalnego zwiększenia trwałości;Większa stabilność rdzenia w celu zapewnienia stałego bezpieczeństwa procesu