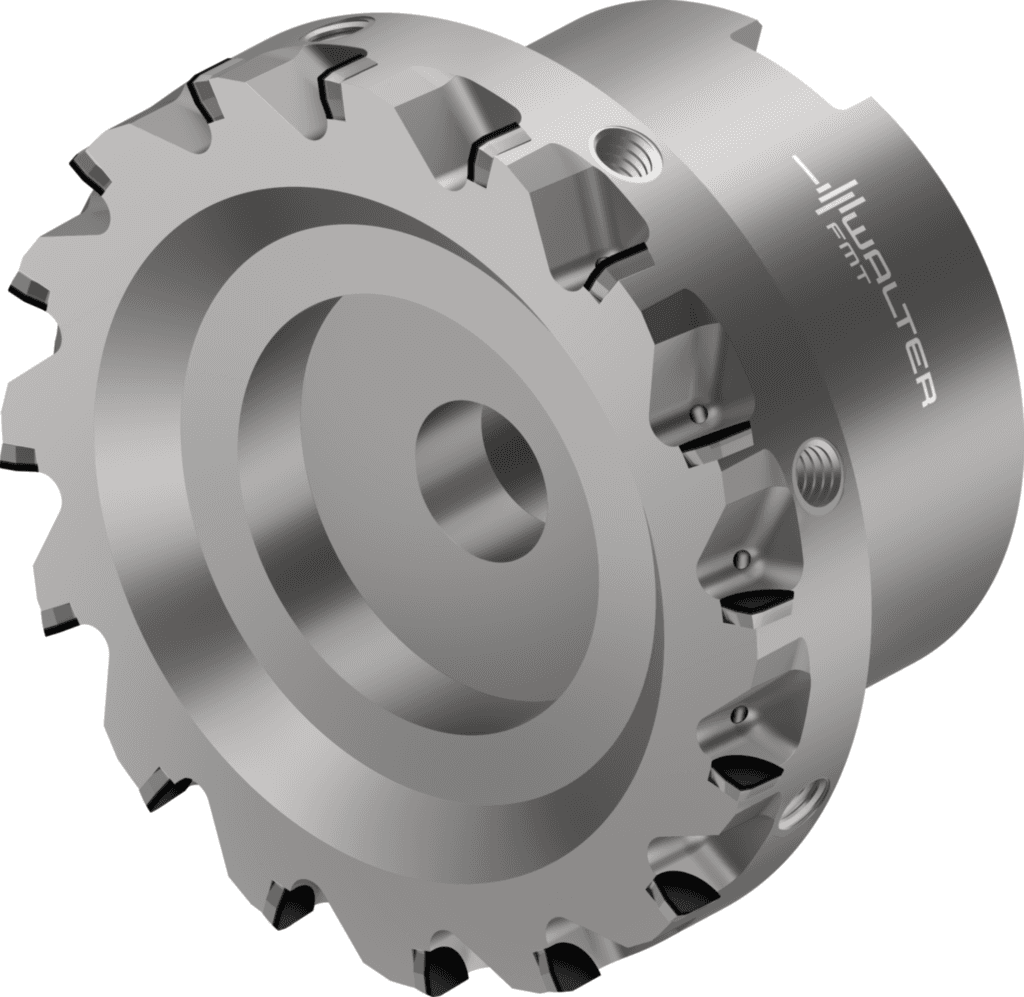
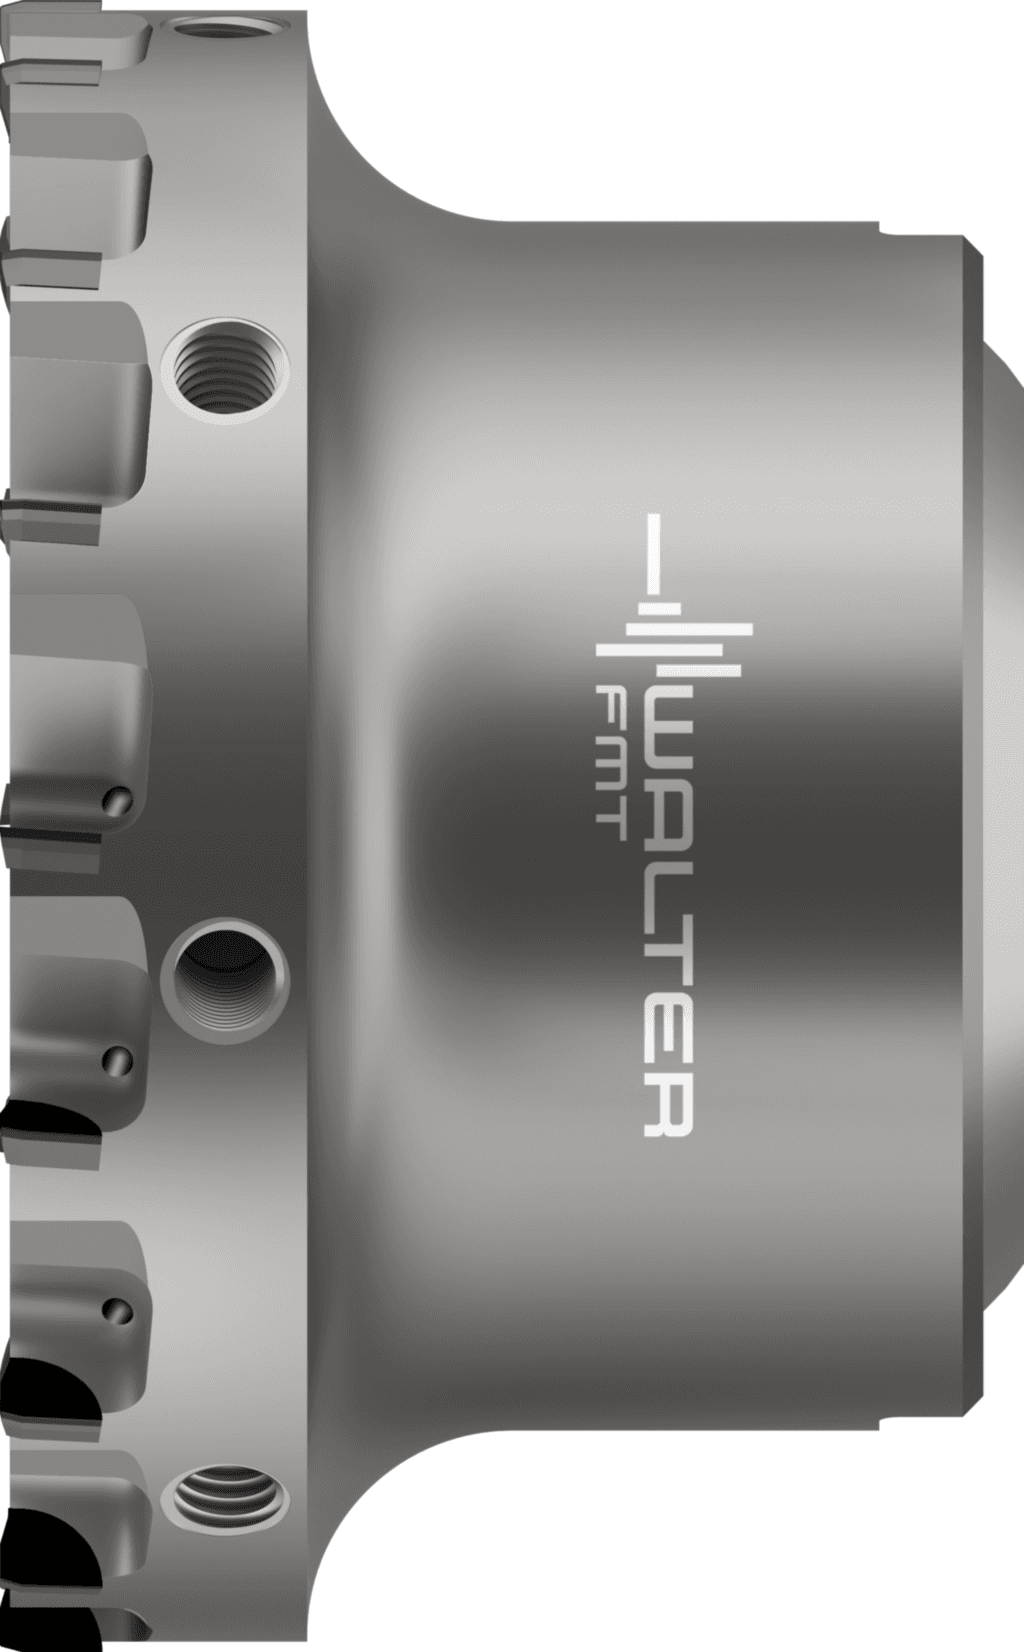
Frezy do płaszczyzn PCD MP060-080B16P WDN20
| Dostępność | Standardowe narzędzia w magazynie |
|---|---|
| Pozycja kąta, oprawka, po stronie obrabianego przedmiotu (KAP) | 0 ° |
| Kąt obrotu rho (RHO) | 0 ° |
| Wersja narzędzia (H4) | S |
| Identyfikator firmy (J3) | W |
| Kierunek skrawania (HAND) | R |
| Kąt obrotu phi (PHI) | 0 ° |
| Kierunek skrawania (F1) | R |
| Wejście środka chłodząco-smarującego (CNSC) | 1 |
| Odległość XZ płaszczyzna XZ Strona obrabianego elementu (XZWD) | 0 mm |
| Odległość Płaszczyzna YZ Strona obrabianego elementu (YZWD) | 0 mm |
| Wejście środka chłodząco-smarującego (H21) | 1 |
| Wyjście środka chłodząco-smarującego (H22) | 3 |
| Jednostka akwizycji (CUB) | M |
| Prędkość obrotowa, maks. (RPMX) | 20000 1/min |
| Wyjście środka chłodząco-smarującego (CXSC) | 3 |
| Wersja oprawki, po stronie maszyny (C14) | 1 |
| Kąt padania (KAPR) | 90 ° |
| Zastosowanie | Frezowanie |
| Prędkość obrotowa, maks. (D6) | 20000 1/min |
| Ciężar (WT) | 1 kg |
| Oznaczenie normy materiału skrawającego, główne zastosowanie (H11) | - |
| Identyfikator obrazu (BLD) | 2 |
| Główne zastosowanie | N |
| Pokrycie / powierzchnia (COATING) | PKD |
| Pokrycie / powierzchnia (H5) | PKD |
| Dokładność po stronie maszyny (CUBPMS) | G |
| Długość funkcjonalna (LF) | 50 mm |
| Pozostała ilość doszlifowania (OAL) | 50 mm |
| Odległość XY Płaszczyzna XY Strona obrabianego elementu (XYWD) | -50 mm |
| Kierunek skręcania (FHH) | R |
| Masa (ciężar) (WT) | 0,951 kg |
| Masa (ciężar) (D7) | 0,951 kg |
| Długość wspornika (OHX) | 50 mm |
| Maksymalny wysięg (l<sub>4</sub>) | 50 mm |
| Długość krawędzi skrawającej (L<sub>c</sub>) | 1,1 mm |
| Aplikacja dodatkowa | O |
| Strona maszyny typu forma (FMT) | INT |
| Liczba efektywnych ostrzy, po stronie czołowej (ZEFF) | 16 |
| Liczba efektywnych ostrzy, po stronie obwodu (ZEFP) | 16 |
| Boczny kąt natarcia (E2) | 0 ° |
| Liczba efektywnych ostrzy, po stronie obwodu (F21) | 16 |
| Liczba efektywnych ostrzy, po stronie czołowej (F22) | 16 |
| Typ montażu, po stronie maszyny (C11) | FDA |
| Kodowanie złącza, po stronie maszyny (CCMS) | FDA12G2700 |
| Rozmiar montażowy, po stronie maszyny (CZCMS) | 270 |
| Forma montażowa, po stronie maszyny (C12) | 12 |
| Rozmiar montażowy, po stronie maszyny (C2) | 270 |
| Średnia oprawki, po stronie maszyny (C3) | 27 mm |
| Norma (J1) | ISO6462 |
| Oznaczenie kształtu, numer normy (J11) | A |
| Kodowanie złącza, po stronie maszyny (J6) | FDA12G2700 |
| Średnica chwytu (d<sub>1</sub>) | 27 mm |
| Średnica przewężenia (D<sub>c</sub>) | 80 mm |
| Łamacz wiórów, oznaczenie producenta (CBMD) | STRAI |
| Kierunek skręcania (F3) | R |
| Proces obróbki (J8) | FNU |
| Szerokość fazki naroża płytki (l<sub>11</sub>) | 0,1 mm |
| Kąt rozprysków wstecznych (GAMP) | 4 ° |
| Kąt rozprysków wstecznych (E3) | 4 ° |
| Boczny kąt natarcia (GAMF) | 0 ° |
| Oznaczenie materiału skrawającego producenta (GRADE) | WDN20 |
| Oznaczenie materiału skrawającego producenta (H3) | WDN20 |
| Stosunek długości średnicy (ULDR) | 1,5 |
| średnica korpusu (BD) | 79,6 mm |
| Średnica łopaty 1 (średnica nominalna) (DC) | 80,6 mm |
| Kąt skrętu linii śrubowej (FHA) | 4 ° |
| Długość głowicy (LB) | 50 mm |
| Identyfikator obrazu (TSYC) | MP060-B1 |
| Średnica łopaty 1 (średnica nominalna) (A1) | 80,6 mm |
| średnica korpusu (A3) | 79,6 mm |
| Szerokość skrawania min. (B11) | 5 mm |
| Wysokość łączna (B5) | 50 mm |
| Kąt skrętu linii śrubowej (F4) | 4 ° |
| Identyfikujący numer zamówienia (J21) | MP060-080B16P WDN20 |
| Nazwa produktu (J22) | 8591 |
| Numer normy cechy rzeczowej (NSM) | DIN4000-83 |
| Oznaczenie narzędzia (Oznaczenie) | MP060-080B16P WDN20 |
| Liczba zębów (Z) | 16 |
11 999.92 PLN
Walter
8701027
Frezy do płaszczyzn PCD MP060 • metryczny • kąt nachylenia linii śrubowej 4° • WDN20 • Dc=80,6mm • Z=16 κ = 75° bis L c = 1,1 mm Narzędzie Frez do płaszczyzn MP060 z maksymalną liczbą zębów; Ø 40–125 mm Zastosowanie Metale nieżelazne (np. aluminium, stopy Al-Si, magnez i stopy magnezu), jak również tworzywa sztuczne i materiały kompozytowe;Obszary zastosowania: przemysł motoryzacyjny, lotnictwo i astronautyka, produkcja maszyn;Obróbka frezowaniem z najwyższą jakością powierzchni;Stosowanie z emulsją lub MQL Korzyści Ekonomiczna, precyzyjna obróbka;20 do 200 razy większa trwałość (w porównaniu do innych dostępnych na rynku narzędzi pełnowęglikowych);Zredukowane siły skrawania i niska skłonność do wibracji dzięki zoptymalizowanym geometriom;Niskie koszty materiałów skrawających dzięki niezwykle wysokim parametrom trwałości;Możliwość regeneracji i/lub ponownego wyposażenia
- Dostępność
- Standardowe narzędzia w magazynie
- Pozycja kąta, oprawka, po stronie obrabianego przedmiotu (KAP)
- 0 °
- Kąt obrotu rho (RHO)
- 0 °
- Wersja narzędzia (H4)
- S
- Identyfikator firmy (J3)
- W
- Kierunek skrawania (HAND)
- R
- Kąt obrotu phi (PHI)
- 0 °
- Kierunek skrawania (F1)
- R
- Wejście środka chłodząco-smarującego (CNSC)
- 1
- Odległość XZ płaszczyzna XZ Strona obrabianego elementu (XZWD)
- 0 mm
- Odległość Płaszczyzna YZ Strona obrabianego elementu (YZWD)
- 0 mm
- Wejście środka chłodząco-smarującego (H21)
- 1
- Wyjście środka chłodząco-smarującego (H22)
- 3
- Jednostka akwizycji (CUB)
- M
- Prędkość obrotowa, maks. (RPMX)
- 20000 1/min
- Wyjście środka chłodząco-smarującego (CXSC)
- 3
- Wersja oprawki, po stronie maszyny (C14)
- 1
- Kąt padania (KAPR)
- 90 °
- Zastosowanie
- Frezowanie
- Prędkość obrotowa, maks. (D6)
- 20000 1/min
- Ciężar (WT)
- 1 kg
- Oznaczenie normy materiału skrawającego, główne zastosowanie (H11)
- -
- Identyfikator obrazu (BLD)
- 2
- Główne zastosowanie
- N
- Pokrycie / powierzchnia (COATING)
- PKD
- Pokrycie / powierzchnia (H5)
- PKD
- Dokładność po stronie maszyny (CUBPMS)
- G
- Długość funkcjonalna (LF)
- 50 mm
- Pozostała ilość doszlifowania (OAL)
- 50 mm
- Odległość XY Płaszczyzna XY Strona obrabianego elementu (XYWD)
- -50 mm
- Kierunek skręcania (FHH)
- R
- Masa (ciężar) (WT)
- 0,951 kg
- Masa (ciężar) (D7)
- 0,951 kg
- Długość wspornika (OHX)
- 50 mm
- Maksymalny wysięg (l<sub>4</sub>)
- 50 mm
- Długość krawędzi skrawającej (L<sub>c</sub>)
- 1,1 mm
- Aplikacja dodatkowa
- O
- Strona maszyny typu forma (FMT)
- INT
- Liczba efektywnych ostrzy, po stronie czołowej (ZEFF)
- 16
- Liczba efektywnych ostrzy, po stronie obwodu (ZEFP)
- 16
- Boczny kąt natarcia (E2)
- 0 °
- Liczba efektywnych ostrzy, po stronie obwodu (F21)
- 16
- Liczba efektywnych ostrzy, po stronie czołowej (F22)
- 16
- Typ montażu, po stronie maszyny (C11)
- FDA
- Kodowanie złącza, po stronie maszyny (CCMS)
- FDA12G2700
- Rozmiar montażowy, po stronie maszyny (CZCMS)
- 270
- Forma montażowa, po stronie maszyny (C12)
- 12
- Rozmiar montażowy, po stronie maszyny (C2)
- 270
- Średnia oprawki, po stronie maszyny (C3)
- 27 mm
- Norma (J1)
- ISO6462
- Oznaczenie kształtu, numer normy (J11)
- A
- Kodowanie złącza, po stronie maszyny (J6)
- FDA12G2700
- Średnica chwytu (d<sub>1</sub>)
- 27 mm
- Średnica przewężenia (D<sub>c</sub>)
- 80 mm
- Łamacz wiórów, oznaczenie producenta (CBMD)
- STRAI
- Kierunek skręcania (F3)
- R
- Proces obróbki (J8)
- FNU
- Szerokość fazki naroża płytki (l<sub>11</sub>)
- 0,1 mm
- Kąt rozprysków wstecznych (GAMP)
- 4 °
- Kąt rozprysków wstecznych (E3)
- 4 °
- Boczny kąt natarcia (GAMF)
- 0 °
- Oznaczenie materiału skrawającego producenta (GRADE)
- WDN20
- Oznaczenie materiału skrawającego producenta (H3)
- WDN20
- Stosunek długości średnicy (ULDR)
- 1,5
- średnica korpusu (BD)
- 79,6 mm
- Średnica łopaty 1 (średnica nominalna) (DC)
- 80,6 mm
- Kąt skrętu linii śrubowej (FHA)
- 4 °
- Długość głowicy (LB)
- 50 mm
- Identyfikator obrazu (TSYC)
- MP060-B1
- Średnica łopaty 1 (średnica nominalna) (A1)
- 80,6 mm
- średnica korpusu (A3)
- 79,6 mm
- Szerokość skrawania min. (B11)
- 5 mm
- Wysokość łączna (B5)
- 50 mm
- Kąt skrętu linii śrubowej (F4)
- 4 °
- Identyfikujący numer zamówienia (J21)
- MP060-080B16P WDN20
- Nazwa produktu (J22)
- 8591
- Numer normy cechy rzeczowej (NSM)
- DIN4000-83
- Oznaczenie narzędzia (Oznaczenie)
- MP060-080B16P WDN20
- Liczba zębów (Z)
- 16
8701027
Frezy do płaszczyzn PCD MP060-080B16P WDN20
11 999.92 zł/szt brutto
9 756.03 zł netto
Opis produktu
Frezy do płaszczyzn PCD MP060 • metryczny • kąt nachylenia linii śrubowej 4° • WDN20 • Dc=80,6mm • Z=16
- κ = 75° bis Lc = 1,1 mm
Narzędzie
Frez do płaszczyzn MP060 z maksymalną liczbą zębów; Ø 40–125 mm
Zastosowanie
Metale nieżelazne (np. aluminium, stopy Al-Si, magnez i stopy magnezu), jak również tworzywa sztuczne i materiały kompozytowe;Obszary zastosowania: przemysł motoryzacyjny, lotnictwo i astronautyka, produkcja maszyn;Obróbka frezowaniem z najwyższą jakością powierzchni;Stosowanie z emulsją lub MQL
Korzyści
Ekonomiczna, precyzyjna obróbka;20 do 200 razy większa trwałość (w porównaniu do innych dostępnych na rynku narzędzi pełnowęglikowych);Zredukowane siły skrawania i niska skłonność do wibracji dzięki zoptymalizowanym geometriom;Niskie koszty materiałów skrawających dzięki niezwykle wysokim parametrom trwałości;Możliwość regeneracji i/lub ponownego wyposażenia
Parametry techniczne
Opinie
Masz ten produkt?
8701027
Frezy do płaszczyzn PCD MP060-080B16P WDN20
11 999.92 zł/szt brutto
9 756.03 zł netto