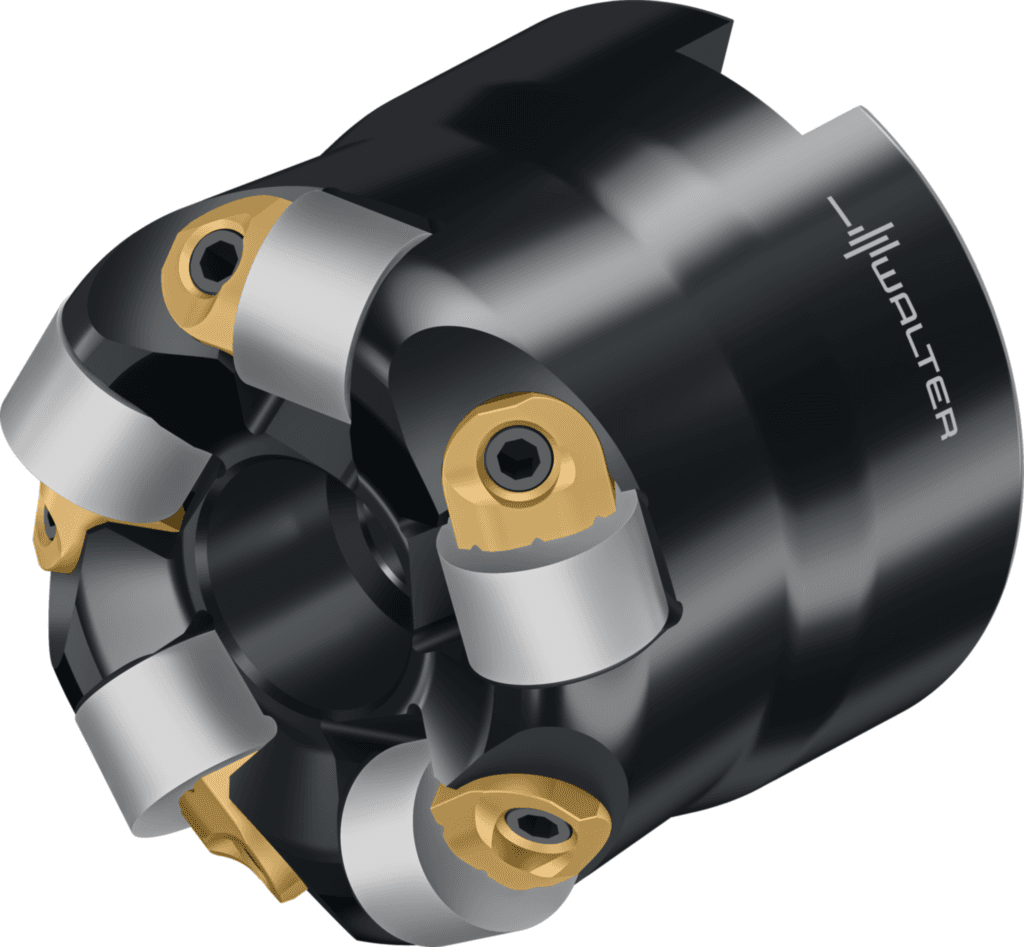
Frezy kopiujące z płytkami okrągłymi M2473-050-B22-05-06
| Dostępność | Standardowe narzędzia w magazynie |
|---|---|
| Pozycja kąta, oprawka, po stronie obrabianego przedmiotu (KAP) | 0 ° |
| Kąt obrotu rho (RHO) | 0 ° |
| Wersja narzędzia (H4) | S |
| Identyfikator firmy (J3) | W |
| Kierunek skrawania (HAND) | R |
| Kąt obrotu phi (PHI) | 0 ° |
| Kierunek skrawania (F1) | R |
| Wersja narzędzia (BMC) | S |
| Wejście środka chłodząco-smarującego (CNSC) | 1 |
| Odległość XZ płaszczyzna XZ Strona obrabianego elementu (XZWD) | 0 mm |
| Odległość Płaszczyzna YZ Strona obrabianego elementu (YZWD) | 0 mm |
| Wejście środka chłodząco-smarującego (H21) | 1 |
| Wyjście środka chłodząco-smarującego (H22) | 3 |
| Rozmiar montażowy, po stronie maszyny (C2) | 220 |
| Jednostka akwizycji (CUB) | M |
| Rozmiar montażowy, po stronie maszyny (CZCMS) | 220 |
| Długość funkcjonalna (LF) | 45 mm |
| Odległość XY Płaszczyzna XY Strona obrabianego elementu (XYWD) | -45 mm |
| Długość funkcjonalna (B71) | 45 mm |
| Długość użytkowa (l<sub>4</sub>) | 45 mm |
| Wyjście środka chłodząco-smarującego (CXSC) | 3 |
| Identyfikator obrazu (BLD) | 1 |
| Liczba możliwości wykorzystania (NOI) | 400 |
| Wersja oprawki, po stronie maszyny (C14) | 1 |
| Kodowanie siedziska płytowego (SSC) | 12 |
| Zastosowanie | Frezowanie |
| Średnia oprawki, po stronie maszyny (C3) | 22 mm |
| Średnica chwytu (d<sub>1</sub>) | 22 mm |
| Masa (ciężar) (WT) | 0,39 kg |
| Masa (ciężar) (D7) | 0,39 kg |
| Długość krawędzi skrawającej (L<sub>c</sub>) | 6 mm |
| Dokładność po stronie maszyny (CUBPMS) | G |
| Pozostała ilość doszlifowania (OAL) | 45 mm |
| Pozostała ilość doszlifowania (B5) | 45 mm |
| Średnica ostrza 2 (DCX) | 50 mm |
| Ciężar (WT) | 0,39 kg |
| Liczba części tnących (CICT) | 5 |
| Długość wspornika (OHX) | 45 mm |
| średnica korpusu (BD) | mm |
| Główne zastosowanie | S |
| Strona maszyny typu forma (FMT) | INT |
| Wstawić kod kształtu (SC) | R |
| Średnica drążenia, otwór ustalający (A5) | 0 mm |
| Boczny kąt natarcia (E2) | 0 ° |
| Kąt rozprysków wstecznych (E3) | 0 ° |
| Number of insert mounting levels (F23) | 1 |
| Cutting item type count (G22) | 1 |
| Proces obróbki (J8) | FFO |
| Numer normy cechy rzeczowej (NSM) | DIN4000-88 |
| Typ montażu, po stronie maszyny (C11) | FDA |
| Forma montażowa, po stronie maszyny (C12) | 12 |
| Norma (J1) | ISO6462 |
| Oznaczenie kształtu, numer normy (J11) | A |
| Liczba efektywnych ostrzy, po stronie czołowej (ZEFF) | 5 |
| Liczba efektywnych ostrzy, po stronie obwodu (ZEFP) | 5 |
| Liczba efektywnych ostrzy, po stronie obwodu (F21) | 5 |
| Liczba efektywnych ostrzy, po stronie czołowej (F22) | 5 |
| Number of inserts per mounting level (F24) | 5 |
| Średnica piasty (A4) | 48 mm |
| Kąt frezowania wgłębnego maks. (RMPX) | 0 ° |
| Kąt frezowania wgłębnego maks. (E4) | 0 ° |
| Kodowanie złącza, po stronie maszyny (CCMS) | FDA12G2200 |
| Liczba płytek skrawających, pozycja A (CICT (F)) | 5 |
| Liczba płytek skrawających, pozycja A (G13) | 5 |
| Kodowanie złącza, po stronie maszyny (J6) | FDA12G2200 |
| Liczba zębów (Z) | 5 |
| Ilość płytek skrawających (Ilość płytek skraw.) | 5 |
| Średnica łopaty 1 (średnica nominalna) (DC) | 38 mm |
| Stosunek długości średnicy (ULDR) | 1,92 |
| Średnica łopaty 1 (średnica nominalna) (A1) | 38 mm |
| Długość krawędzi skrawającej, maks. (APMX) | 6 mm |
| Głębokość skrawania (B2) | 6 mm |
| Średnica ostrza 2 (A2) | 50 mm |
| Rodzaj mocowania płytki skrawającej (G21) | C |
| Maks. średnica skrawania (D<sub>a</sub>) | 50 mm |
| Możliwe płytki skrawające (Typ) | RNGN1207 .. |
| Głębokość zagłębienia, maks. (E5) | 1,6 mm |
| Długość korpusu (LB) | 45 mm |
| średnica korpusu (A3) | 48,4 mm |
| Identyfikator obrazu (TSYC) | M2473-B1 |
| Promień płytki kształtowej pozycji A (G14) | 6,35 mm |
| Kodowanie złącza płytki skrawającej (J41) | ISO$RN1207001*A**00 |
| Oznaczenie płytki skrawającej, poz. A (J42) | RNGN 12 07 00 |
| Oznaczenie płytki skrawającej, poz. A (J45) | RNGN 12 07 00 |
| Promień naroża (R) | 6,35 mm |
| Prędkość obrotowa, maks. (RPMX) | 22800 1/min |
| Prędkość obrotowa, maks. (D6) | 22800 1/min |
| Identyfikujący numer zamówienia (J21) | M2473-050-B22-05-06 |
| Oznaczenie narzędzia (Oznaczenie) | M2473-050-B22-05-06 |
4 523.25 PLN
Walter
7937911
Frezy kopiujące z płytkami okrągłymi M2473 • Otwór cylindryczny Zabierak poprzeczny DIN 138 • metryczny • RN .. 1207 .. • Dc=38mm • Z=5 8 krawędzie skrawające na płytce Narzędzie M2473 – frez z dwustronnymi płytkami ceramicznymi Zastosowanie Materiały: Nimonic, Haynes, Inconel, Stellite, Udimet, Waspaloy itp.;Idealne rozwiązanie w przypadku obróbki zgrubnej żaroodpornych superstopów (HRSA);Stosowanie bez środka chłodząco-smarującego – sprężone powietrze lub MQL może przynieść korzyści;Aby chronić krawędź skrawającą podczas wprowadzania narzędzia, należy stosować strategię „roll-in” Korzyści Doskonała odporność na ścieranie i wytrzymałość w celu zapewnienia bezpieczeństwa procesu produkcji;Obróbka różnorodnych żaroodpornych superstopów (HRSA);Redukcja kosztów jednostkowych dzięki wysokiej produktywności;Ochrona przed strumieniem wiórów wytwarzanych przez frez dzięki ukierunkowanemu dopływowi sprężonego powietrza poprzez mocowanie klinem;Ochrona przed narostami dzięki pokryciu klinów mocujących Gatunek Pierwszy wybór w przypadku frezowania: gatunki SiAlON ze względu na wysoką odporność na szok termiczny;WIS10: do stabilnych warunków pracy, bardzo dobrą odporność na ścieranie;WIS30: uniwersalne zastosowanie ze względu na wysoką wytrzymałość
- Dostępność
- Standardowe narzędzia w magazynie
- Pozycja kąta, oprawka, po stronie obrabianego przedmiotu (KAP)
- 0 °
- Kąt obrotu rho (RHO)
- 0 °
- Wersja narzędzia (H4)
- S
- Identyfikator firmy (J3)
- W
- Kierunek skrawania (HAND)
- R
- Kąt obrotu phi (PHI)
- 0 °
- Kierunek skrawania (F1)
- R
- Wersja narzędzia (BMC)
- S
- Wejście środka chłodząco-smarującego (CNSC)
- 1
- Odległość XZ płaszczyzna XZ Strona obrabianego elementu (XZWD)
- 0 mm
- Odległość Płaszczyzna YZ Strona obrabianego elementu (YZWD)
- 0 mm
- Wejście środka chłodząco-smarującego (H21)
- 1
- Wyjście środka chłodząco-smarującego (H22)
- 3
- Rozmiar montażowy, po stronie maszyny (C2)
- 220
- Jednostka akwizycji (CUB)
- M
- Rozmiar montażowy, po stronie maszyny (CZCMS)
- 220
- Długość funkcjonalna (LF)
- 45 mm
- Odległość XY Płaszczyzna XY Strona obrabianego elementu (XYWD)
- -45 mm
- Długość funkcjonalna (B71)
- 45 mm
- Długość użytkowa (l<sub>4</sub>)
- 45 mm
- Wyjście środka chłodząco-smarującego (CXSC)
- 3
- Identyfikator obrazu (BLD)
- 1
- Liczba możliwości wykorzystania (NOI)
- 400
- Wersja oprawki, po stronie maszyny (C14)
- 1
- Kodowanie siedziska płytowego (SSC)
- 12
- Zastosowanie
- Frezowanie
- Średnia oprawki, po stronie maszyny (C3)
- 22 mm
- Średnica chwytu (d<sub>1</sub>)
- 22 mm
- Masa (ciężar) (WT)
- 0,39 kg
- Masa (ciężar) (D7)
- 0,39 kg
- Długość krawędzi skrawającej (L<sub>c</sub>)
- 6 mm
- Dokładność po stronie maszyny (CUBPMS)
- G
- Pozostała ilość doszlifowania (OAL)
- 45 mm
- Pozostała ilość doszlifowania (B5)
- 45 mm
- Średnica ostrza 2 (DCX)
- 50 mm
- Ciężar (WT)
- 0,39 kg
- Liczba części tnących (CICT)
- 5
- Długość wspornika (OHX)
- 45 mm
- średnica korpusu (BD)
- mm
- Główne zastosowanie
- S
- Strona maszyny typu forma (FMT)
- INT
- Wstawić kod kształtu (SC)
- R
- Średnica drążenia, otwór ustalający (A5)
- 0 mm
- Boczny kąt natarcia (E2)
- 0 °
- Kąt rozprysków wstecznych (E3)
- 0 °
- Number of insert mounting levels (F23)
- 1
- Cutting item type count (G22)
- 1
- Proces obróbki (J8)
- FFO
- Numer normy cechy rzeczowej (NSM)
- DIN4000-88
- Typ montażu, po stronie maszyny (C11)
- FDA
- Forma montażowa, po stronie maszyny (C12)
- 12
- Norma (J1)
- ISO6462
- Oznaczenie kształtu, numer normy (J11)
- A
- Liczba efektywnych ostrzy, po stronie czołowej (ZEFF)
- 5
- Liczba efektywnych ostrzy, po stronie obwodu (ZEFP)
- 5
- Liczba efektywnych ostrzy, po stronie obwodu (F21)
- 5
- Liczba efektywnych ostrzy, po stronie czołowej (F22)
- 5
- Number of inserts per mounting level (F24)
- 5
- Średnica piasty (A4)
- 48 mm
- Kąt frezowania wgłębnego maks. (RMPX)
- 0 °
- Kąt frezowania wgłębnego maks. (E4)
- 0 °
- Kodowanie złącza, po stronie maszyny (CCMS)
- FDA12G2200
- Liczba płytek skrawających, pozycja A (CICT (F))
- 5
- Liczba płytek skrawających, pozycja A (G13)
- 5
- Kodowanie złącza, po stronie maszyny (J6)
- FDA12G2200
- Liczba zębów (Z)
- 5
- Ilość płytek skrawających (Ilość płytek skraw.)
- 5
- Średnica łopaty 1 (średnica nominalna) (DC)
- 38 mm
- Stosunek długości średnicy (ULDR)
- 1,92
- Średnica łopaty 1 (średnica nominalna) (A1)
- 38 mm
- Długość krawędzi skrawającej, maks. (APMX)
- 6 mm
- Głębokość skrawania (B2)
- 6 mm
- Średnica ostrza 2 (A2)
- 50 mm
- Rodzaj mocowania płytki skrawającej (G21)
- C
- Maks. średnica skrawania (D<sub>a</sub>)
- 50 mm
- Możliwe płytki skrawające (Typ)
- RNGN1207 ..
- Głębokość zagłębienia, maks. (E5)
- 1,6 mm
- Długość korpusu (LB)
- 45 mm
- średnica korpusu (A3)
- 48,4 mm
- Identyfikator obrazu (TSYC)
- M2473-B1
- Promień płytki kształtowej pozycji A (G14)
- 6,35 mm
- Kodowanie złącza płytki skrawającej (J41)
- ISO$RN1207001*A**00
- Oznaczenie płytki skrawającej, poz. A (J42)
- RNGN 12 07 00
- Oznaczenie płytki skrawającej, poz. A (J45)
- RNGN 12 07 00
- Promień naroża (R)
- 6,35 mm
- Prędkość obrotowa, maks. (RPMX)
- 22800 1/min
- Prędkość obrotowa, maks. (D6)
- 22800 1/min
- Identyfikujący numer zamówienia (J21)
- M2473-050-B22-05-06
- Oznaczenie narzędzia (Oznaczenie)
- M2473-050-B22-05-06
7937911
Frezy kopiujące z płytkami okrągłymi M2473-050-B22-05-06


4 523.25 zł/szt brutto
3 677.44 zł netto
Opis produktu
Frezy kopiujące z płytkami okrągłymi M2473 • Otwór cylindryczny Zabierak poprzeczny DIN 138 • metryczny • RN .. 1207 .. • Dc=38mm • Z=5
- 8 krawędzie skrawające na płytce
Narzędzie
M2473 – frez z dwustronnymi płytkami ceramicznymi
Zastosowanie
Materiały: Nimonic, Haynes, Inconel, Stellite, Udimet, Waspaloy itp.;Idealne rozwiązanie w przypadku obróbki zgrubnej żaroodpornych superstopów (HRSA);Stosowanie bez środka chłodząco-smarującego – sprężone powietrze lub MQL może przynieść korzyści;Aby chronić krawędź skrawającą podczas wprowadzania narzędzia, należy stosować strategię „roll-in”
Korzyści
Doskonała odporność na ścieranie i wytrzymałość w celu zapewnienia bezpieczeństwa procesu produkcji;Obróbka różnorodnych żaroodpornych superstopów (HRSA);Redukcja kosztów jednostkowych dzięki wysokiej produktywności;Ochrona przed strumieniem wiórów wytwarzanych przez frez dzięki ukierunkowanemu dopływowi sprężonego powietrza poprzez mocowanie klinem;Ochrona przed narostami dzięki pokryciu klinów mocujących
Gatunek
Pierwszy wybór w przypadku frezowania: gatunki SiAlON ze względu na wysoką odporność na szok termiczny;WIS10: do stabilnych warunków pracy, bardzo dobrą odporność na ścieranie;WIS30: uniwersalne zastosowanie ze względu na wysoką wytrzymałość
Parametry techniczne
Opinie
Masz ten produkt?
7937911
Frezy kopiujące z płytkami okrągłymi M2473-050-B22-05-06
4 523.25 zł/szt brutto
3 677.44 zł netto