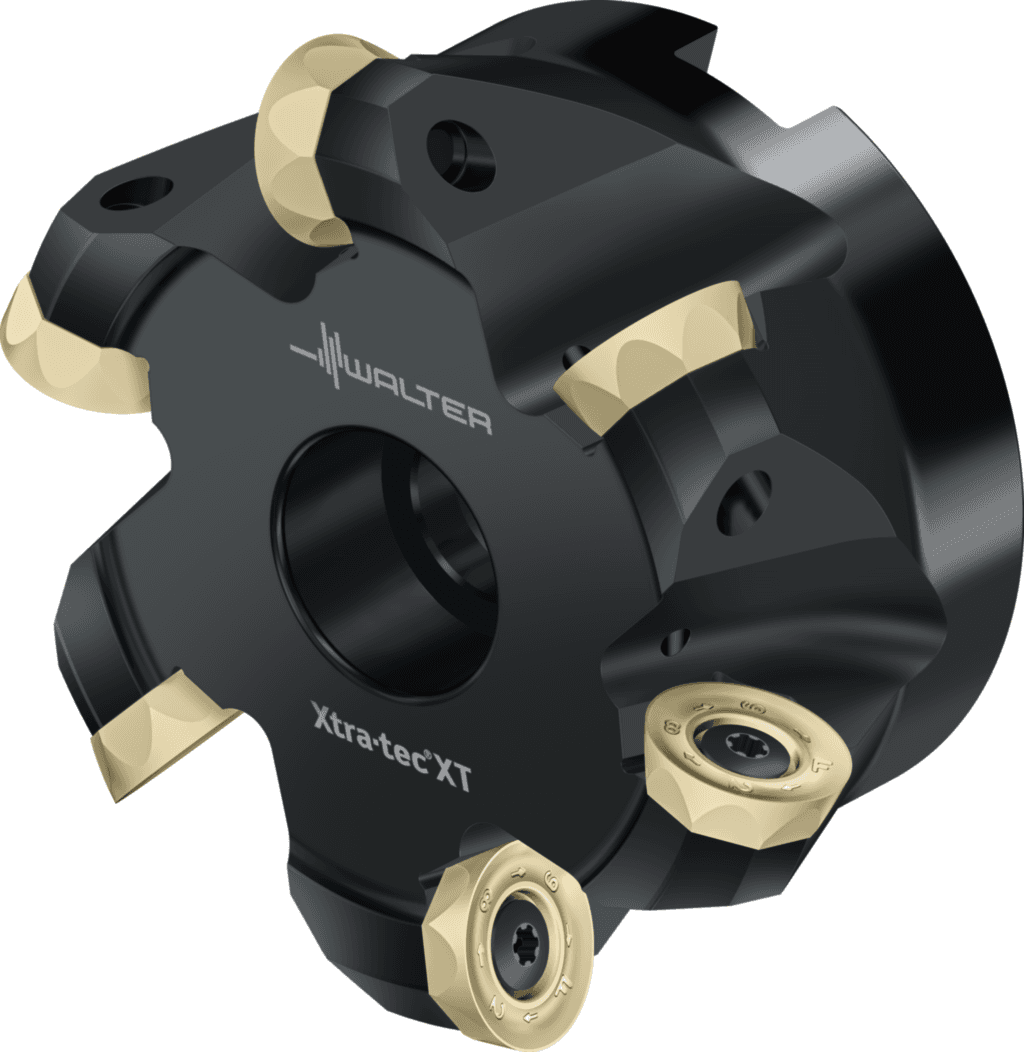
Frezy z okrągłymi płytkami M5468-125-B40-08-10
| Dostępność | Standardowe narzędzia w magazynie |
|---|---|
| Pozycja kąta, oprawka, po stronie obrabianego przedmiotu (KAP) | 0 ° |
| Kąt obrotu rho (RHO) | 0 ° |
| Wersja narzędzia (H4) | S |
| Identyfikator firmy (J3) | W |
| Kierunek skrawania (HAND) | R |
| Kąt obrotu phi (PHI) | 0 ° |
| Kierunek skrawania (F1) | R |
| Wersja narzędzia (BMC) | S |
| Wejście środka chłodząco-smarującego (CNSC) | 1 |
| Odległość XZ płaszczyzna XZ Strona obrabianego elementu (XZWD) | 0 mm |
| Odległość Płaszczyzna YZ Strona obrabianego elementu (YZWD) | 0 mm |
| Średnia oprawki, po stronie maszyny (C3) | 40 mm |
| Wejście środka chłodząco-smarującego (H21) | 1 |
| Wyjście środka chłodząco-smarującego (H22) | 3 |
| Rozmiar montażowy, po stronie maszyny (C2) | 400 |
| Jednostka akwizycji (CUB) | M |
| Rozmiar montażowy, po stronie maszyny (CZCMS) | 400 |
| Wyjście środka chłodząco-smarującego (CXSC) | 3 |
| Pozostała ilość doszlifowania (OAL) | 63 mm |
| Identyfikator obrazu (BLD) | 1 |
| Wersja oprawki, po stronie maszyny (C14) | 1 |
| Długość krawędzi skrawającej (L<sub>c</sub>) | 10 mm |
| Zastosowanie | Frezowanie |
| Średnica chwytu (d<sub>1</sub>) | 40 mm |
| Pozostała ilość doszlifowania (B5) | 63 mm |
| Główne zastosowanie | P |
| Główne zastosowanie | K |
| Główne zastosowanie | H |
| Główne zastosowanie | N |
| Dokładność po stronie maszyny (CUBPMS) | G |
| Liczba efektywnych ostrzy, po stronie obwodu (ZEFP) | 8 |
| Długość funkcjonalna (LF) | 63 mm |
| Odległość XY Płaszczyzna XY Strona obrabianego elementu (XYWD) | -63 mm |
| Długość funkcjonalna (B71) | 63 mm |
| Długość wspornika (OHX) | 63 mm |
| Ciężar (WT) | 2,84 kg |
| Aplikacja dodatkowa | O |
| średnica korpusu (BD) | mm |
| Główne zastosowanie | M |
| Główne zastosowanie | S |
| Strona maszyny typu forma (FMT) | INT |
| Wstawić kod kształtu (SC) | R |
| Boczny kąt natarcia (E2) | 0 ° |
| Kąt rozprysków wstecznych (E3) | 0 ° |
| Number of insert mounting levels (F23) | 1 |
| Rodzaj mocowania płytki skrawającej (G21) | S |
| Cutting item type count (G22) | 1 |
| Liczba części tnących (CICT) | 8 |
| Liczba płytek skrawających, pozycja A (CICT (F)) | 8 |
| Liczba efektywnych ostrzy, po stronie czołowej (ZEFF) | 8 |
| Typ montażu, po stronie maszyny (C11) | FDA |
| Liczba efektywnych ostrzy, po stronie obwodu (F21) | 8 |
| Liczba efektywnych ostrzy, po stronie czołowej (F22) | 8 |
| Number of inserts per mounting level (F24) | 8 |
| Liczba płytek skrawających, pozycja A (G13) | 8 |
| Forma montażowa, po stronie maszyny (C12) | 12 |
| Norma (J1) | ISO6462 |
| Oznaczenie kształtu, numer normy (J11) | A |
| Kodowanie złącza, po stronie maszyny (CCMS) | FDA12G4000 |
| Kodowanie złącza, po stronie maszyny (J6) | FDA12G4000 |
| Średnica ostrza 2 (DCX) | 125 mm |
| Liczba możliwości wykorzystania (NOI) | 300 |
| Kąt frezowania wgłębnego maks. (RMPX) | 2,7 ° |
| Kąt frezowania wgłębnego maks. (E4) | 2,7 ° |
| Długość korpusu (LB) | 63 mm |
| Długość użytkowa (l<sub>4</sub>) | 63 mm |
| Średnica ostrza 2 (A2) | 125 mm |
| Średnica piasty (A4) | 89 mm |
| Liczba zębów (Z) | 8 |
| Promień (R) | 10 mm |
| Długość krawędzi skrawającej, maks. (APMX) | 10 mm |
| Nazwa produktu (J22) | 7501 |
| Głębokość skrawania (B2) | 10 mm |
| Ilość płytek skrawających (Ilość płytek skraw.) | 8 |
| Szerokość skrawania maks. (CWX) | 19,5 mm |
| Średnica łopaty 1 (średnica nominalna) (DC) | 105 mm |
| Prędkość obrotowa, maks. (RPMX) | 13700 1/min |
| Identyfikator obrazu (TSYC) | M5468-B1-10 |
| Stosunek długości średnicy (ULDR) | 1,049 |
| Masa (ciężar) (WT) | 2,843 kg |
| Średnica łopaty 1 (średnica nominalna) (A1) | 105 mm |
| średnica korpusu (A3) | 120,64 mm |
| Średnica drążenia, otwór ustalający (A5) | 87,42 mm |
| Głębokość drążenia, otwór ustalający (B6) | 3,63 mm |
| Prędkość obrotowa, maks. (D6) | 13700 1/min |
| Masa (ciężar) (D7) | 2,843 kg |
| Głębokość zagłębienia, maks. (E5) | 1,37 mm |
| Promień płytki kształtowej pozycji A (G14) | 10 mm |
| Identyfikujący numer zamówienia (J21) | M5468-125-B40-08-10 |
| Kodowanie złącza płytki skrawającej (J41) | WR$$RO2006M03***8M0 |
| Oznaczenie płytki skrawającej, poz. A (J42) | ROHX2006M0T8-A27 |
| Oznaczenie płytki skrawającej, poz. A (J45) | ROHX2006M0T8-A27 |
| Maks. średnica skrawania (D<sub>a</sub>) | 125 mm |
| Oznaczenie narzędzia (Oznaczenie) | M5468-125-B40-08-10 |
| Możliwe płytki skrawające (Typ) | RO . X2006M0 |
5 529.01 PLN
Walter
8232251
Frezy z okrągłymi płytkami M5468 • Xtra·tec ® XT • Otwór cylindryczny Zabierak poprzeczny DIN 138 • metryczny • RO .. 2006 .. • Dc=105mm • Z=8 8 krawędzie skrawające na płytce Z powierzchniami wskaźnikowymi Narzędzie Frezy z okrągłymi płytkami M5468 Xtra·tec ® XT;Brak zbędnych elementów dodatkowych;Efektywne odprowadzanie wiórów w przypadku obróbki głębokich kieszeni Zastosowanie Uniwersalny system do kopiowania, frezowania płaszczyzn, skośnego frezowania wgłębnego, obróbki kieszeni i frezowania cyrkulacyjnego;Idealny do kopiowania przy małych naddatkach;Do stali, gatunków stali nierdzewnych, żeliwa, metali nieżelaznych, materiałów trudnoskrawalnych, jak również do obróbki materiałów twardych;Obszary zastosowania: przemysł ogólno-maszynowy, przemysł lotniczy i astronautyczny, technika medyczna, elektronika, mechanika precyzyjna Płytka do 8 krawędzi skrawających o pozytywowym kształcie bazowym;7 wielkości płytek skrawających: RD.X0501M0; RD.X07T1M0; RO.X0803M04; RO.X10T3M08; RO.X1204M08; RO.X1605M08; RO.X2006M08;Wersja matrycowa (RDM…/ ROM..);Szlifowane obwodowo (ROG.., RDH…/ ROH..) Korzyści Maksymalna wydajność produkcji dzięki najwyższym parametrom skrawania i trwałości ;Najwyższe bezpieczeństwo procesu dzięki indeksowaniu płytek skrawających poprzez płaszczyzny;Optymalne dostosowanie do obróbki dzięki różnym wielkościom płytek i geometriom ;Duża elastyczność stosowania w istniejących systemach oprawek dzięki złączu cylindryczno-modułowemu;Wysoka efektywność dzięki materiałom skrawającym Tiger·tec ® , większej liczbie zębów ;Zredukowane koszty narzędzi i minimalne nakłady dzięki możliwości uniwersalnego zastosowania
- Dostępność
- Standardowe narzędzia w magazynie
- Pozycja kąta, oprawka, po stronie obrabianego przedmiotu (KAP)
- 0 °
- Kąt obrotu rho (RHO)
- 0 °
- Wersja narzędzia (H4)
- S
- Identyfikator firmy (J3)
- W
- Kierunek skrawania (HAND)
- R
- Kąt obrotu phi (PHI)
- 0 °
- Kierunek skrawania (F1)
- R
- Wersja narzędzia (BMC)
- S
- Wejście środka chłodząco-smarującego (CNSC)
- 1
- Odległość XZ płaszczyzna XZ Strona obrabianego elementu (XZWD)
- 0 mm
- Odległość Płaszczyzna YZ Strona obrabianego elementu (YZWD)
- 0 mm
- Średnia oprawki, po stronie maszyny (C3)
- 40 mm
- Wejście środka chłodząco-smarującego (H21)
- 1
- Wyjście środka chłodząco-smarującego (H22)
- 3
- Rozmiar montażowy, po stronie maszyny (C2)
- 400
- Jednostka akwizycji (CUB)
- M
- Rozmiar montażowy, po stronie maszyny (CZCMS)
- 400
- Wyjście środka chłodząco-smarującego (CXSC)
- 3
- Pozostała ilość doszlifowania (OAL)
- 63 mm
- Identyfikator obrazu (BLD)
- 1
- Wersja oprawki, po stronie maszyny (C14)
- 1
- Długość krawędzi skrawającej (L<sub>c</sub>)
- 10 mm
- Zastosowanie
- Frezowanie
- Średnica chwytu (d<sub>1</sub>)
- 40 mm
- Pozostała ilość doszlifowania (B5)
- 63 mm
- Główne zastosowanie
- P / K / H / N / M / S
- Dokładność po stronie maszyny (CUBPMS)
- G
- Liczba efektywnych ostrzy, po stronie obwodu (ZEFP)
- 8
- Długość funkcjonalna (LF)
- 63 mm
- Odległość XY Płaszczyzna XY Strona obrabianego elementu (XYWD)
- -63 mm
- Długość funkcjonalna (B71)
- 63 mm
- Długość wspornika (OHX)
- 63 mm
- Ciężar (WT)
- 2,84 kg
- Aplikacja dodatkowa
- O
- średnica korpusu (BD)
- mm
- Strona maszyny typu forma (FMT)
- INT
- Wstawić kod kształtu (SC)
- R
- Boczny kąt natarcia (E2)
- 0 °
- Kąt rozprysków wstecznych (E3)
- 0 °
- Number of insert mounting levels (F23)
- 1
- Rodzaj mocowania płytki skrawającej (G21)
- S
- Cutting item type count (G22)
- 1
- Liczba części tnących (CICT)
- 8
- Liczba płytek skrawających, pozycja A (CICT (F))
- 8
- Liczba efektywnych ostrzy, po stronie czołowej (ZEFF)
- 8
- Typ montażu, po stronie maszyny (C11)
- FDA
- Liczba efektywnych ostrzy, po stronie obwodu (F21)
- 8
- Liczba efektywnych ostrzy, po stronie czołowej (F22)
- 8
- Number of inserts per mounting level (F24)
- 8
- Liczba płytek skrawających, pozycja A (G13)
- 8
- Forma montażowa, po stronie maszyny (C12)
- 12
- Norma (J1)
- ISO6462
- Oznaczenie kształtu, numer normy (J11)
- A
- Kodowanie złącza, po stronie maszyny (CCMS)
- FDA12G4000
- Kodowanie złącza, po stronie maszyny (J6)
- FDA12G4000
- Średnica ostrza 2 (DCX)
- 125 mm
- Liczba możliwości wykorzystania (NOI)
- 300
- Kąt frezowania wgłębnego maks. (RMPX)
- 2,7 °
- Kąt frezowania wgłębnego maks. (E4)
- 2,7 °
- Długość korpusu (LB)
- 63 mm
- Długość użytkowa (l<sub>4</sub>)
- 63 mm
- Średnica ostrza 2 (A2)
- 125 mm
- Średnica piasty (A4)
- 89 mm
- Liczba zębów (Z)
- 8
- Promień (R)
- 10 mm
- Długość krawędzi skrawającej, maks. (APMX)
- 10 mm
- Nazwa produktu (J22)
- 7501
- Głębokość skrawania (B2)
- 10 mm
- Ilość płytek skrawających (Ilość płytek skraw.)
- 8
- Szerokość skrawania maks. (CWX)
- 19,5 mm
- Średnica łopaty 1 (średnica nominalna) (DC)
- 105 mm
- Prędkość obrotowa, maks. (RPMX)
- 13700 1/min
- Identyfikator obrazu (TSYC)
- M5468-B1-10
- Stosunek długości średnicy (ULDR)
- 1,049
- Masa (ciężar) (WT)
- 2,843 kg
- Średnica łopaty 1 (średnica nominalna) (A1)
- 105 mm
- średnica korpusu (A3)
- 120,64 mm
- Średnica drążenia, otwór ustalający (A5)
- 87,42 mm
- Głębokość drążenia, otwór ustalający (B6)
- 3,63 mm
- Prędkość obrotowa, maks. (D6)
- 13700 1/min
- Masa (ciężar) (D7)
- 2,843 kg
- Głębokość zagłębienia, maks. (E5)
- 1,37 mm
- Promień płytki kształtowej pozycji A (G14)
- 10 mm
- Identyfikujący numer zamówienia (J21)
- M5468-125-B40-08-10
- Kodowanie złącza płytki skrawającej (J41)
- WR$$RO2006M03***8M0
- Oznaczenie płytki skrawającej, poz. A (J42)
- ROHX2006M0T8-A27
- Oznaczenie płytki skrawającej, poz. A (J45)
- ROHX2006M0T8-A27
- Maks. średnica skrawania (D<sub>a</sub>)
- 125 mm
- Oznaczenie narzędzia (Oznaczenie)
- M5468-125-B40-08-10
- Możliwe płytki skrawające (Typ)
- RO . X2006M0
8232251
Frezy z okrągłymi płytkami M5468-125-B40-08-10


5 529.01 zł/szt brutto
4 495.13 zł netto
Opis produktu
- 8 krawędzie skrawające na płytce
- Z powierzchniami wskaźnikowymi
Narzędzie
Frezy z okrągłymi płytkami M5468 Xtra·tec® XT;Brak zbędnych elementów dodatkowych;Efektywne odprowadzanie wiórów w przypadku obróbki głębokich kieszeniZastosowanie
Uniwersalny system do kopiowania, frezowania płaszczyzn, skośnego frezowania wgłębnego, obróbki kieszeni i frezowania cyrkulacyjnego;Idealny do kopiowania przy małych naddatkach;Do stali, gatunków stali nierdzewnych, żeliwa, metali nieżelaznych, materiałów trudnoskrawalnych, jak również do obróbki materiałów twardych;Obszary zastosowania: przemysł ogólno-maszynowy, przemysł lotniczy i astronautyczny, technika medyczna, elektronika, mechanika precyzyjna
Płytka
do 8 krawędzi skrawających o pozytywowym kształcie bazowym;7 wielkości płytek skrawających: RD.X0501M0; RD.X07T1M0; RO.X0803M04; RO.X10T3M08; RO.X1204M08; RO.X1605M08; RO.X2006M08;Wersja matrycowa (RDM…/ ROM..);Szlifowane obwodowo (ROG.., RDH…/ ROH..)
Korzyści
Maksymalna wydajność produkcji dzięki najwyższym parametrom skrawania i trwałości ;Najwyższe bezpieczeństwo procesu dzięki indeksowaniu płytek skrawających poprzez płaszczyzny;Optymalne dostosowanie do obróbki dzięki różnym wielkościom płytek i geometriom ;Duża elastyczność stosowania w istniejących systemach oprawek dzięki złączu cylindryczno-modułowemu;Wysoka efektywność dzięki materiałom skrawającym Tiger·tec®, większej liczbie zębów ;Zredukowane koszty narzędzi i minimalne nakłady dzięki możliwości uniwersalnego zastosowaniaParametry techniczne
Opinie
Masz ten produkt?
8232251
Frezy z okrągłymi płytkami M5468-125-B40-08-10
5 529.01 zł/szt brutto
4 495.13 zł netto