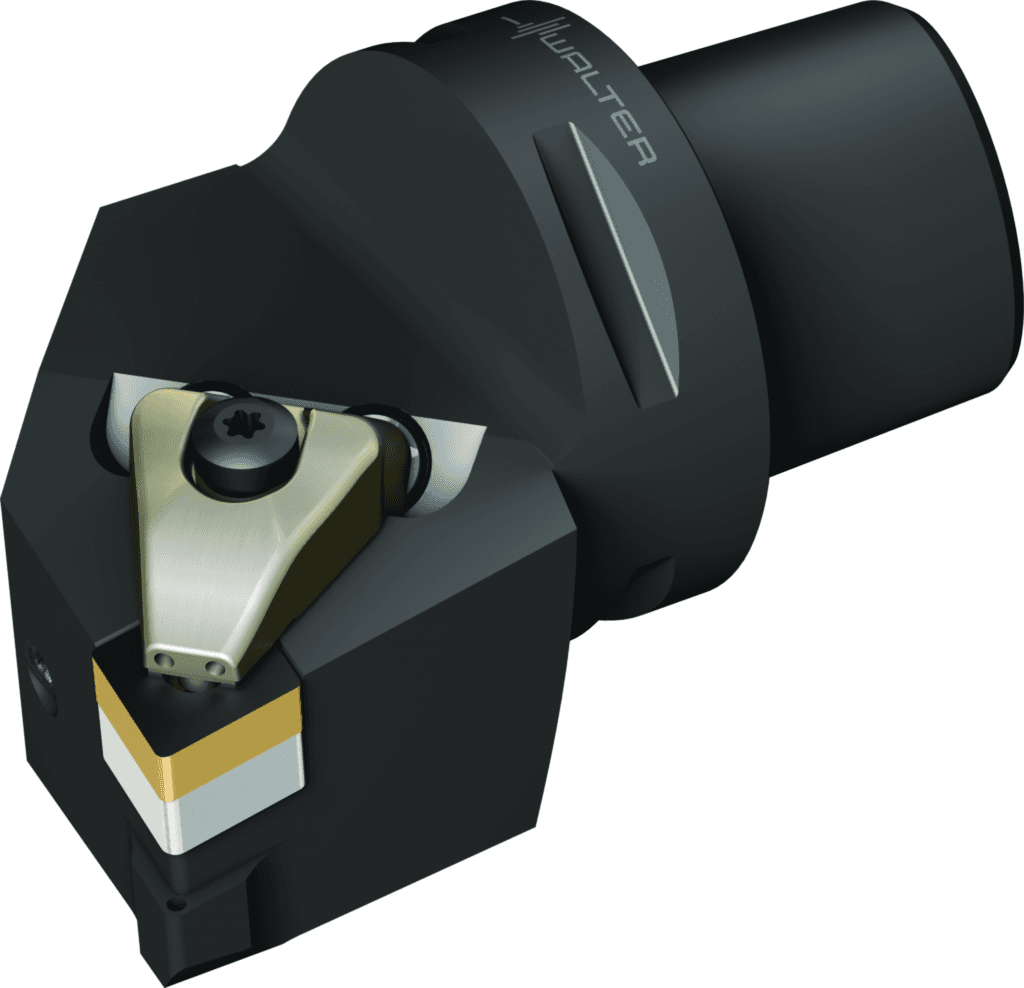
C8-DCLNR-55080-12-P
| Dostępność | Standardowe narzędzia w magazynie |
|---|---|
| Pozycja kąta, oprawka, po stronie obrabianego przedmiotu (KAP) | 0 ° |
| Kąt obrotu rho (RHO) | 0 ° |
| Identyfikator firmy (J3) | W |
| Jednostka akwizycji (CUB) | C |
| Kierunek skrawania (HAND) | R |
| Kąt obrotu phi (PHI) | 0 ° |
| Forma montażowa, po stronie maszyny (C12) | 1 |
| Wersja oprawki, po stronie maszyny (C14) | 9 |
| Rodzaj oprawki, po stronie maszyny (C15) | 5 |
| Kierunek skrawania (F1) | R |
| Wersja narzędzia (BMC) | S |
| Wysokość funkcjonalna (HF) | 0 mm |
| Odległość XZ płaszczyzna XZ Strona obrabianego elementu (XZWD) | 0 mm |
| Typ montażu, po stronie maszyny (C11) | CCS |
| Długość użytkowa (l<sub>4</sub>) | 80 mm |
| Rozmiar montażowy, po stronie maszyny (C2) | 800 |
| Kod wielkości połączenia (d<sub>1</sub>) | C8 |
| Wejście środka chłodząco-smarującego (CNSC) | 3 |
| Dokładność po stronie maszyny (CUBPMS) | C |
| Wejście środka chłodząco-smarującego (H21) | 3 |
| Rozmiar montażowy, po stronie maszyny (CZCMS) | 800 |
| Długość funkcjonalna (LF) | 80 mm |
| Odległość XY Płaszczyzna XY Strona obrabianego elementu (XYWD) | -80 mm |
| Wysokość funkcjonalna (A4) | 0 mm |
| Numer normy cechy rzeczowej (NSM) | DIN4000-90 |
| Liczba możliwości wykorzystania (NOI) | 400 |
| Kąt nachylenia (E5) | -6 ° |
| Kąt naroża płytki skrawającej (E3) | 80 ° |
| Typ kąta ustawienia (E2) | B |
| Kąt padania (KAPR) | 95 ° |
| Wstawić kod kształtu (SC) | C |
| Kąt padania (E1) | 95 ° |
| Kodowanie siedziska płytowego (SSC) | 12 |
| Rodzaj mocowania płytki skrawającej (F5) | D |
| Identyfikator obrazu (BLD) | 8 |
| Pozostała ilość doszlifowania (B5) | 128 mm |
| Długość wspornika (B3) | 128 mm |
| Pozostała ilość doszlifowania (OAL) | 128 mm |
| Długość wspornika (LPR) | 128 mm |
| Zastosowanie | Toczenie |
| Strona maszyny typu forma (FMTMS) | EXT |
| Forma oprawki (F2) | G |
| kierunek (HAND) | R |
| Proces obróbki (J8) | DDA |
| Kąt przystawienia (KAPR) | 95 ° |
| Długość krawędzi (A1) | 12,9 mm |
| Wielkość gniazda płytki (Insert seat size) | 12 |
| Prostopadły kąt natarcia (E4) | -6 ° |
| Kąt natarcia prostokątny (γ) | -6 ° |
| Oznaczenie płytki skrawającej (MIID) | CNMG 12 04 08 |
| Kodowanie złącza płytki skrawającej (J41) | ISO$CN1204002****** |
| Oznaczenie płytki skrawającej (J42) | CNMG 12 04 08 |
| Możliwe płytki skrawające (Typ) | CN .. 1204 .. |
| Norma (J1) | ISO26623-1 |
| Prostopadły kąt natarcia (GAMO) | -6 ° |
| Kąt nachylenia (LAMS) | -6 ° |
| Kąt nachylenia (λ<sub>s</sub>) | -6 ° |
| Wyjście środka chłodząco-smarującego (CXSC) | 7 |
| Wyjście środka chłodząco-smarującego (H22) | 7 |
| ciśnienie chłodziwa (CP) | 150 bar |
| Kodowanie złącza, po stronie maszyny (J6) | CCS01C0800 |
| Ciśnienie czynnika chłodzącego (CP) | 150 MPa |
| Średnica wiercenia min. (DMIN) | 700 mm |
| Średnica min. (D<sub>min2</sub>) | 700 mm |
| Średnica min. (D<sub>min</sub>) | 700 mm |
| Identyfikator obrazu (TSYCISO) | DCLNR-CAPTO-AUSSEN-P |
| Szerokość funkcjonalna (WF) | 55 mm |
| Odległość Płaszczyzna YZ Strona obrabianego elementu (YZWD) | -55 mm |
| Szerokość funkcjonalna (A2) | 55 mm |
| Długość funkcjonalna (A3) | 80 mm |
| Nazwa produktu (J22) | 143 |
| Szerokość użytkowa (f) | 55 mm |
| Masa (ciężar) (WT) | 2,717 kg |
| Masa (ciężar) (D7) | 2,717 kg |
| Identyfikujący numer zamówienia (J21) | C8-DCLNR-55080-12-P |
| Oznaczenie narzędzia (Oznaczenie) | C8-DCLNR-55080-12-P |
| Ciężar (WT) | 2,717 kg |
3 054.52 PLN
Walter
7031761
Oprawka tokarska – mocowanie za pomocą łapy C...-DCLN...-P
- Dostępność
- Standardowe narzędzia w magazynie
- Pozycja kąta, oprawka, po stronie obrabianego przedmiotu (KAP)
- 0 °
- Kąt obrotu rho (RHO)
- 0 °
- Identyfikator firmy (J3)
- W
- Jednostka akwizycji (CUB)
- C
- Kierunek skrawania (HAND)
- R
- Kąt obrotu phi (PHI)
- 0 °
- Forma montażowa, po stronie maszyny (C12)
- 1
- Wersja oprawki, po stronie maszyny (C14)
- 9
- Rodzaj oprawki, po stronie maszyny (C15)
- 5
- Kierunek skrawania (F1)
- R
- Wersja narzędzia (BMC)
- S
- Wysokość funkcjonalna (HF)
- 0 mm
- Odległość XZ płaszczyzna XZ Strona obrabianego elementu (XZWD)
- 0 mm
- Typ montażu, po stronie maszyny (C11)
- CCS
- Długość użytkowa (l<sub>4</sub>)
- 80 mm
- Rozmiar montażowy, po stronie maszyny (C2)
- 800
- Kod wielkości połączenia (d<sub>1</sub>)
- C8
- Wejście środka chłodząco-smarującego (CNSC)
- 3
- Dokładność po stronie maszyny (CUBPMS)
- C
- Wejście środka chłodząco-smarującego (H21)
- 3
- Rozmiar montażowy, po stronie maszyny (CZCMS)
- 800
- Długość funkcjonalna (LF)
- 80 mm
- Odległość XY Płaszczyzna XY Strona obrabianego elementu (XYWD)
- -80 mm
- Wysokość funkcjonalna (A4)
- 0 mm
- Numer normy cechy rzeczowej (NSM)
- DIN4000-90
- Liczba możliwości wykorzystania (NOI)
- 400
- Kąt nachylenia (E5)
- -6 °
- Kąt naroża płytki skrawającej (E3)
- 80 °
- Typ kąta ustawienia (E2)
- B
- Kąt padania (KAPR)
- 95 °
- Wstawić kod kształtu (SC)
- C
- Kąt padania (E1)
- 95 °
- Kodowanie siedziska płytowego (SSC)
- 12
- Rodzaj mocowania płytki skrawającej (F5)
- D
- Identyfikator obrazu (BLD)
- 8
- Pozostała ilość doszlifowania (B5)
- 128 mm
- Długość wspornika (B3)
- 128 mm
- Pozostała ilość doszlifowania (OAL)
- 128 mm
- Długość wspornika (LPR)
- 128 mm
- Zastosowanie
- Toczenie
- Strona maszyny typu forma (FMTMS)
- EXT
- Forma oprawki (F2)
- G
- kierunek (HAND)
- R
- Proces obróbki (J8)
- DDA
- Kąt przystawienia (KAPR)
- 95 °
- Długość krawędzi (A1)
- 12,9 mm
- Wielkość gniazda płytki (Insert seat size)
- 12
- Prostopadły kąt natarcia (E4)
- -6 °
- Kąt natarcia prostokątny (γ)
- -6 °
- Oznaczenie płytki skrawającej (MIID)
- CNMG 12 04 08
- Kodowanie złącza płytki skrawającej (J41)
- ISO$CN1204002******
- Oznaczenie płytki skrawającej (J42)
- CNMG 12 04 08
- Możliwe płytki skrawające (Typ)
- CN .. 1204 ..
- Norma (J1)
- ISO26623-1
- Prostopadły kąt natarcia (GAMO)
- -6 °
- Kąt nachylenia (LAMS)
- -6 °
- Kąt nachylenia (λ<sub>s</sub>)
- -6 °
- Wyjście środka chłodząco-smarującego (CXSC)
- 7
- Wyjście środka chłodząco-smarującego (H22)
- 7
- ciśnienie chłodziwa (CP)
- 150 bar
- Kodowanie złącza, po stronie maszyny (J6)
- CCS01C0800
- Ciśnienie czynnika chłodzącego (CP)
- 150 MPa
- Średnica wiercenia min. (DMIN)
- 700 mm
- Średnica min. (D<sub>min2</sub>)
- 700 mm
- Średnica min. (D<sub>min</sub>)
- 700 mm
- Identyfikator obrazu (TSYCISO)
- DCLNR-CAPTO-AUSSEN-P
- Szerokość funkcjonalna (WF)
- 55 mm
- Odległość Płaszczyzna YZ Strona obrabianego elementu (YZWD)
- -55 mm
- Szerokość funkcjonalna (A2)
- 55 mm
- Długość funkcjonalna (A3)
- 80 mm
- Nazwa produktu (J22)
- 143
- Szerokość użytkowa (f)
- 55 mm
- Masa (ciężar) (WT)
- 2,717 kg
- Masa (ciężar) (D7)
- 2,717 kg
- Identyfikujący numer zamówienia (J21)
- C8-DCLNR-55080-12-P
- Oznaczenie narzędzia (Oznaczenie)
- C8-DCLNR-55080-12-P
- Ciężar (WT)
- 2,717 kg
7031761
C8-DCLNR-55080-12-P
(0)


3 054.52 zł/szt brutto
2 483.35 zł netto
Opis produktu
Oprawka tokarska – mocowanie za pomocą łapy C...-DCLN...-P
Parametry techniczne
DostępnośćStandardowe narzędzia w magazynie
Pozycja kąta, oprawka, po stronie obrabianego przedmiotu (KAP)0 °
Kąt obrotu rho (RHO)0 °
Identyfikator firmy (J3)W
Jednostka akwizycji (CUB)C
Kierunek skrawania (HAND)R
Kąt obrotu phi (PHI)0 °
Forma montażowa, po stronie maszyny (C12)1
Wersja oprawki, po stronie maszyny (C14)9
Rodzaj oprawki, po stronie maszyny (C15)5
Kierunek skrawania (F1)R
Wersja narzędzia (BMC)S
Wysokość funkcjonalna (HF)0 mm
Odległość XZ płaszczyzna XZ Strona obrabianego elementu (XZWD)0 mm
Typ montażu, po stronie maszyny (C11)CCS
Długość użytkowa (l4)80 mm
Rozmiar montażowy, po stronie maszyny (C2)800
Kod wielkości połączenia (d1)C8
Wejście środka chłodząco-smarującego (CNSC)3
Dokładność po stronie maszyny (CUBPMS)C
Wejście środka chłodząco-smarującego (H21)3
Rozmiar montażowy, po stronie maszyny (CZCMS)800
Długość funkcjonalna (LF)80 mm
Odległość XY Płaszczyzna XY Strona obrabianego elementu (XYWD)-80 mm
Wysokość funkcjonalna (A4)0 mm
Numer normy cechy rzeczowej (NSM)DIN4000-90
Liczba możliwości wykorzystania (NOI)400
Kąt nachylenia (E5)-6 °
Kąt naroża płytki skrawającej (E3)80 °
Typ kąta ustawienia (E2)B
Kąt padania (KAPR)95 °
Wstawić kod kształtu (SC)C
Kąt padania (E1)95 °
Kodowanie siedziska płytowego (SSC)12
Rodzaj mocowania płytki skrawającej (F5)D
Identyfikator obrazu (BLD)8
Pozostała ilość doszlifowania (B5)128 mm
Długość wspornika (B3)128 mm
Pozostała ilość doszlifowania (OAL)128 mm
Długość wspornika (LPR)128 mm
ZastosowanieToczenie
Strona maszyny typu forma (FMTMS)EXT
Forma oprawki (F2)G
kierunek (HAND)R
Proces obróbki (J8)DDA
Kąt przystawienia (KAPR)95 °
Długość krawędzi (A1)12,9 mm
Wielkość gniazda płytki (Insert seat size)12
Prostopadły kąt natarcia (E4)-6 °
Kąt natarcia prostokątny (γ)-6 °
Oznaczenie płytki skrawającej (MIID)CNMG 12 04 08
Kodowanie złącza płytki skrawającej (J41)ISO$CN1204002******
Oznaczenie płytki skrawającej (J42)CNMG 12 04 08
Możliwe płytki skrawające (Typ)CN .. 1204 ..
Norma (J1)ISO26623-1
Prostopadły kąt natarcia (GAMO)-6 °
Kąt nachylenia (LAMS)-6 °
Kąt nachylenia (λs)-6 °
Wyjście środka chłodząco-smarującego (CXSC)7
Wyjście środka chłodząco-smarującego (H22)7
ciśnienie chłodziwa (CP)150 bar
Kodowanie złącza, po stronie maszyny (J6)CCS01C0800
Ciśnienie czynnika chłodzącego (CP)150 MPa
Średnica wiercenia min. (DMIN)700 mm
Średnica min. (Dmin2)700 mm
Średnica min. (Dmin)700 mm
Identyfikator obrazu (TSYCISO)DCLNR-CAPTO-AUSSEN-P
Szerokość funkcjonalna (WF)55 mm
Odległość Płaszczyzna YZ Strona obrabianego elementu (YZWD)-55 mm
Szerokość funkcjonalna (A2)55 mm
Długość funkcjonalna (A3)80 mm
Nazwa produktu (J22)143
Szerokość użytkowa (f)55 mm
Masa (ciężar) (WT)2,717 kg
Masa (ciężar) (D7)2,717 kg
Identyfikujący numer zamówienia (J21)C8-DCLNR-55080-12-P
Oznaczenie narzędzia (Oznaczenie)C8-DCLNR-55080-12-P
Ciężar (WT)2,717 kg
Opinie
0 opinii
Masz ten produkt?
7031761
C8-DCLNR-55080-12-P
3 054.52 zł/szt brutto
2 483.35 zł netto
Inni kupili również
Podobne produkty