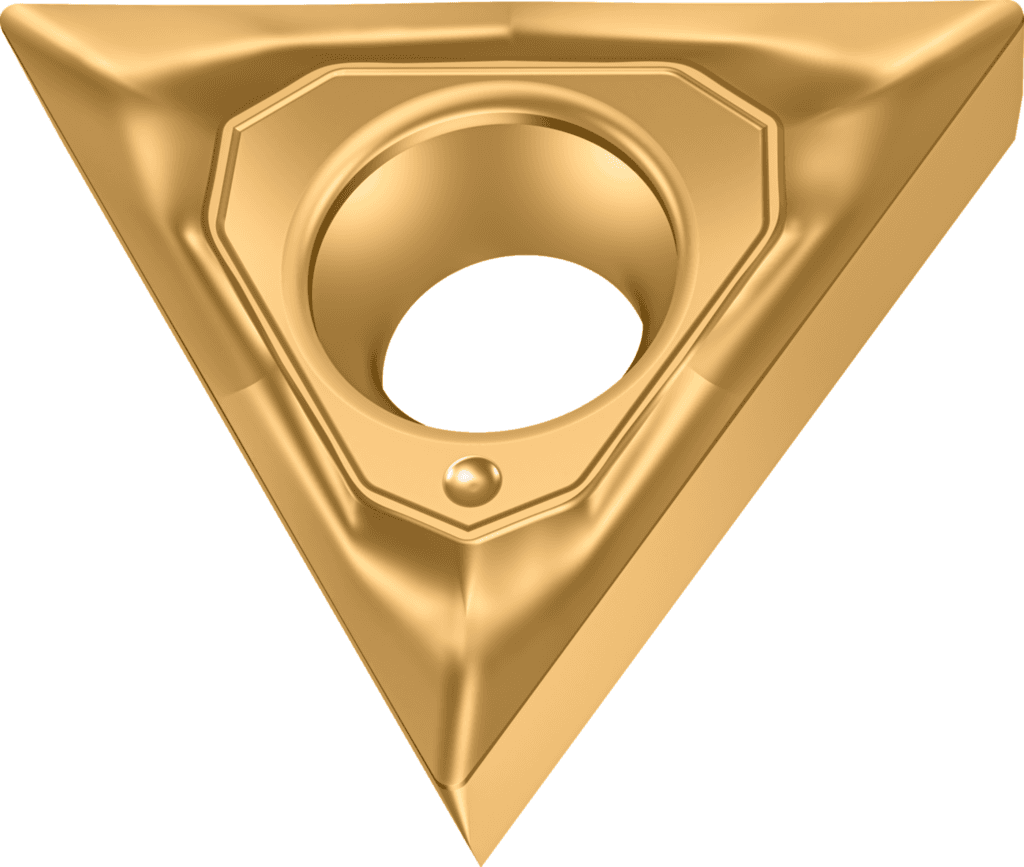
Płytki do frezowania gwintów - M, MF, UNC, UNF, UN P26300-1101-D61 WSM37G
| Dostępność | Standardowe narzędzia w magazynie |
|---|---|
| Pozycja kąta, oprawka, po stronie obrabianego przedmiotu (KAP) | 0 ° |
| Kąt obrotu rho (RHO) | 0 ° |
| Identyfikator firmy (J3) | W |
| Kąt obrotu phi (PHI) | 0 ° |
| Odległość XZ płaszczyzna XZ Strona obrabianego elementu (XZWD) | 0 mm |
| Odległość Płaszczyzna YZ Strona obrabianego elementu (YZWD) | 0 mm |
| Norma (J1) | - |
| Normalny kąt przyłożenia, główna krawędź skrawająca (AN) | 7 ° |
| Kąt naroża płytki skrawającej (EPSR) | 60 ° |
| Okrąg wpisany (IC) | 6,35 mm |
| Wstawić kod kształtu (SC) | T |
| Kodowanie siedziska płytowego (SSC) | 11 |
| Masa (ciężar) (WT) | 0,002 kg |
| Aplikacja dodatkowa | N |
| Identyfikator obrazu (BLD) | 8 |
| Oznaczenie normy materiału skrawającego, główne zastosowanie (GRDPRIO) | - |
| Wersja i liczba wyposażonych naroży krawędzi skrawającej (TCE) | S |
| Odległość XY Płaszczyzna XY Strona obrabianego elementu (XYWD) | 0 mm |
| Wykonanie ostrza (E41) | E |
| Opcja producenta oznaczenia łamacza wiórów (E6) | 1 |
| Rodzaj mocowania (G5) | 3 |
| Oznaczenie normy materiału skrawającego, główne zastosowanie (H11) | - |
| Wersja i liczba wyposażonych naroży krawędzi skrawającej (H6) | S |
| Główne zastosowanie | P |
| Średnica otworu mocującego (D1) | 2,8 mm |
| Wysokość krawędzi skrawającej (S) | 2,38 mm |
| Grubość płytki (S1) | 2,38 mm |
| Grubość płytki (G4) | 2,38 mm |
| Średnica otworu mocującego (G6) | 2,8 mm |
| Masa (ciężar) (D75) | 0,002 kg |
| Główne zastosowanie | K |
| Wersja płytki skrawającej (HAND) | R |
| Aplikacja dodatkowa | H |
| Wykonanie ostrza (CECC) | E |
| Liczba narożników tnących (CNC) | 3 |
| Liczba krawędzi skrawających (Ilość płyt. skraw.) | 3 |
| Główne zastosowanie | M |
| Główne zastosowanie | S |
| Pokrycie / powierzchnia (COATING) | TiAlN+Al2O3+(ZrN) |
| Pokrycie / powierzchnia (H5) | TiAlN+Al2O3+(ZrN) |
| Zastosowanie | Gwintowanie |
| Liczba ostrzy (CEDC) | 3 |
| Liczba zębów (NT) | 1 |
| Kąt profilu (PNA) | 60 ° |
| Profil częściowy/pełny (TPT) | F |
| Forma profilu (A1) | - |
| Kąt profilu (B5) | 60 ° |
| Wersja płytki skrawającej (E7) | R |
| Liczba ostrzy (F2) | 3 |
| Liczba zębów (F3) | 1 |
| Profil częściowy/pełny (F4) | F |
| Kąt naroża płytki skrawającej (G8) | 60 ° |
| Numer normy cechy rzeczowej (NSM) | DIN4000-77 |
| Normalny kąt przyłożenia, główna krawędź skrawająca (E1) | 7 ° |
| Gwint zewnętrzny / wewnętrzny (TTP) | I |
| Promień naroża (RE) | 0,1 mm |
| Proces obróbki (J8) | FSC |
| Promień naroża (R) | 0,1 mm |
| Oznaczenie materiału skrawającego producenta (GRADE) | WSM37G |
| Kąt profilu z lewej strony (PAL) | 30 ° |
| Kąt profilu z prawej strony (PAR) | 30 ° |
| Odstęp profilu X (PDX) | 0 mm |
| Typ gwintu (THFT) | VP60 |
| Zwojność gwintu na cale, min. (TPI) | 9 |
| Identyfikator obrazu (TSYC) | P26300-D61 |
| Typ gwintu (A5) | VP60 |
| Odstęp profilu X (A9) | 0 mm |
| Kąt profilu z prawej strony (B6) | 30 ° |
| Kąt profilu z lewej strony (B7) | 30 ° |
| Promień wierzchołków (C8) | 0,1 mm |
| Łamacz wiórów, oznaczenie producenta (E9) | D61 |
| Gwint zewnętrzny / wewnętrzny (F1) | I |
| Oznaczenie materiału skrawającego producenta (H3) | WSM37G |
| Nazwa produktu (J22) | 179 |
| Kodowanie złącza płytki skrawającej (IIC) | WR$$TC1102013RB$$01 |
| Odstęp profilu Y (PDY) | 0 mm |
| Odstęp profilu Y (A91) | 0 mm |
| Okrąg wpisany (G3) | 6,35 mm |
| Wysokość krawędzi skrawającej (G7) | 2,38 mm |
| Kodowanie złącza, po stronie maszyny (J6) | WR$$TC1102013RB$$01 |
| Długość krawędzi skrawającej (l) | 10,85 mm |
| Wielkość (Wielkość) | 11 |
| Zwojność gwintu na cale, maks. (A72) | 18 |
| Zwojność gwintu na cale, min. (A71) | 9 |
| Skok gwintu, min. (TP) | 1,4 mm |
| Zwojność gwintu na cale, min. (TPIN) | 9 |
| Skok gwintu, min. (TPN) | 1,4 mm |
| Skok gwintu, min. (A61) | 1,4 mm |
| Skok gwintu, maks. (A62) | 2,9 mm |
| P Zwoje na cal (Skok [zwojów/cal]) | 18–9 |
| Skok (Skok (P)) | 1.40–2.9 mm |
| Identyfikujący numer zamówienia (J21) | P26300-1101-D61 WSM37G |
| Oznaczenie narzędzia (Oznaczenie) | P26300-1101-D61 WSM37G |
203.28 PLN
Walter
8414213
Płytki do frezowania gwintów - M, MF, UNC, UNF, UN P26300 • Prawe • Tiger·tec ® Gold • WSM37G • minimalny skok gwintu=1,4-2,9mm • zwoje/cal maks.=18-9 Do wysokich prędkości skrawania i dużych posuwów na ostrze Geometria D67:maksymalna trwałość narzędzia / geometria D61: optymalna stabilność ruchu Narzędzie Z fazką stabilizującą do wysokiej stabilności ruchu przy dużych wysięgach narzędzia i w trudnych warunkach;Miękkotnąca płytka skrawająca z 3 krawędziami skrawającymi;Kąt zarysu gwintu 60°;Zdefiniowane promienie naroża do gwintów znormalizowanych Korzyści Minimalne siły skrawania i doskonałe zachowanie wymiarów
- Dostępność
- Standardowe narzędzia w magazynie
- Pozycja kąta, oprawka, po stronie obrabianego przedmiotu (KAP)
- 0 °
- Kąt obrotu rho (RHO)
- 0 °
- Identyfikator firmy (J3)
- W
- Kąt obrotu phi (PHI)
- 0 °
- Odległość XZ płaszczyzna XZ Strona obrabianego elementu (XZWD)
- 0 mm
- Odległość Płaszczyzna YZ Strona obrabianego elementu (YZWD)
- 0 mm
- Norma (J1)
- -
- Normalny kąt przyłożenia, główna krawędź skrawająca (AN)
- 7 °
- Kąt naroża płytki skrawającej (EPSR)
- 60 °
- Okrąg wpisany (IC)
- 6,35 mm
- Wstawić kod kształtu (SC)
- T
- Kodowanie siedziska płytowego (SSC)
- 11
- Masa (ciężar) (WT)
- 0,002 kg
- Aplikacja dodatkowa
- N / H
- Identyfikator obrazu (BLD)
- 8
- Oznaczenie normy materiału skrawającego, główne zastosowanie (GRDPRIO)
- -
- Wersja i liczba wyposażonych naroży krawędzi skrawającej (TCE)
- S
- Odległość XY Płaszczyzna XY Strona obrabianego elementu (XYWD)
- 0 mm
- Wykonanie ostrza (E41)
- E
- Opcja producenta oznaczenia łamacza wiórów (E6)
- 1
- Rodzaj mocowania (G5)
- 3
- Oznaczenie normy materiału skrawającego, główne zastosowanie (H11)
- -
- Wersja i liczba wyposażonych naroży krawędzi skrawającej (H6)
- S
- Główne zastosowanie
- P / K / M / S
- Średnica otworu mocującego (D1)
- 2,8 mm
- Wysokość krawędzi skrawającej (S)
- 2,38 mm
- Grubość płytki (S1)
- 2,38 mm
- Grubość płytki (G4)
- 2,38 mm
- Średnica otworu mocującego (G6)
- 2,8 mm
- Masa (ciężar) (D75)
- 0,002 kg
- Wersja płytki skrawającej (HAND)
- R
- Wykonanie ostrza (CECC)
- E
- Liczba narożników tnących (CNC)
- 3
- Liczba krawędzi skrawających (Ilość płyt. skraw.)
- 3
- Pokrycie / powierzchnia (COATING)
- TiAlN+Al2O3+(ZrN)
- Pokrycie / powierzchnia (H5)
- TiAlN+Al2O3+(ZrN)
- Zastosowanie
- Gwintowanie
- Liczba ostrzy (CEDC)
- 3
- Liczba zębów (NT)
- 1
- Kąt profilu (PNA)
- 60 °
- Profil częściowy/pełny (TPT)
- F
- Forma profilu (A1)
- -
- Kąt profilu (B5)
- 60 °
- Wersja płytki skrawającej (E7)
- R
- Liczba ostrzy (F2)
- 3
- Liczba zębów (F3)
- 1
- Profil częściowy/pełny (F4)
- F
- Kąt naroża płytki skrawającej (G8)
- 60 °
- Numer normy cechy rzeczowej (NSM)
- DIN4000-77
- Normalny kąt przyłożenia, główna krawędź skrawająca (E1)
- 7 °
- Gwint zewnętrzny / wewnętrzny (TTP)
- I
- Promień naroża (RE)
- 0,1 mm
- Proces obróbki (J8)
- FSC
- Promień naroża (R)
- 0,1 mm
- Oznaczenie materiału skrawającego producenta (GRADE)
- WSM37G
- Kąt profilu z lewej strony (PAL)
- 30 °
- Kąt profilu z prawej strony (PAR)
- 30 °
- Odstęp profilu X (PDX)
- 0 mm
- Typ gwintu (THFT)
- VP60
- Zwojność gwintu na cale, min. (TPI)
- 9
- Identyfikator obrazu (TSYC)
- P26300-D61
- Typ gwintu (A5)
- VP60
- Odstęp profilu X (A9)
- 0 mm
- Kąt profilu z prawej strony (B6)
- 30 °
- Kąt profilu z lewej strony (B7)
- 30 °
- Promień wierzchołków (C8)
- 0,1 mm
- Łamacz wiórów, oznaczenie producenta (E9)
- D61
- Gwint zewnętrzny / wewnętrzny (F1)
- I
- Oznaczenie materiału skrawającego producenta (H3)
- WSM37G
- Nazwa produktu (J22)
- 179
- Kodowanie złącza płytki skrawającej (IIC)
- WR$$TC1102013RB$$01
- Odstęp profilu Y (PDY)
- 0 mm
- Odstęp profilu Y (A91)
- 0 mm
- Okrąg wpisany (G3)
- 6,35 mm
- Wysokość krawędzi skrawającej (G7)
- 2,38 mm
- Kodowanie złącza, po stronie maszyny (J6)
- WR$$TC1102013RB$$01
- Długość krawędzi skrawającej (l)
- 10,85 mm
- Wielkość (Wielkość)
- 11
- Zwojność gwintu na cale, maks. (A72)
- 18
- Zwojność gwintu na cale, min. (A71)
- 9
- Skok gwintu, min. (TP)
- 1,4 mm
- Zwojność gwintu na cale, min. (TPIN)
- 9
- Skok gwintu, min. (TPN)
- 1,4 mm
- Skok gwintu, min. (A61)
- 1,4 mm
- Skok gwintu, maks. (A62)
- 2,9 mm
- P Zwoje na cal (Skok [zwojów/cal])
- 18–9
- Skok (Skok (P))
- 1.40–2.9 mm
- Identyfikujący numer zamówienia (J21)
- P26300-1101-D61 WSM37G
- Oznaczenie narzędzia (Oznaczenie)
- P26300-1101-D61 WSM37G
8414213
Płytki do frezowania gwintów - M, MF, UNC, UNF, UN P26300-1101-D61 WSM37G
203.28 zł/szt brutto
165.27 zł netto
Opis produktu
- Do wysokich prędkości skrawania i dużych posuwów na ostrze
- Geometria D67:maksymalna trwałość narzędzia / geometria D61: optymalna stabilność ruchu
Narzędzie
Z fazką stabilizującą do wysokiej stabilności ruchu przy dużych wysięgach narzędzia i w trudnych warunkach;Miękkotnąca płytka skrawająca z 3 krawędziami skrawającymi;Kąt zarysu gwintu 60°;Zdefiniowane promienie naroża do gwintów znormalizowanych
Korzyści
Minimalne siły skrawania i doskonałe zachowanie wymiarów
Parametry techniczne
Opinie
Masz ten produkt?
8414213
Płytki do frezowania gwintów - M, MF, UNC, UNF, UN P26300-1101-D61 WSM37G
203.28 zł/szt brutto
165.27 zł netto