Uchwyt trzpieniowy – mocowanie za pomocą śruby SDJCR1212J07-S-P
| Dostępność | Standardowe narzędzia w magazynie |
|---|---|
| Identyfikator firmy (J3) | W |
| Forma montażowa, po stronie maszyny (C12) | 1 |
| Rodzaj oprawki, po stronie maszyny (C15) | 5 |
| Kierunek skrawania (F1) | R |
| Wejście środka chłodząco-smarującego (H21) | 1 |
| Identyfikator obrazu (BLD) | 1 |
| Kąt padania (E1) | 93 ° |
| Prostopadły kąt natarcia (E4) | 0 ° |
| Kąt nachylenia (E5) | 0 ° |
| Rodzaj mocowania płytki skrawającej (F5) | S |
| Norma (J1) | - |
| Numer normy cechy rzeczowej (NSM) | DIN4000-90 |
| Wersja oprawki, po stronie maszyny (C14) | 1 |
| Masa (ciężar) (D7) | 0,101 kg |
| Typ kąta ustawienia (E2) | B |
| Długość rowków wiórowych (l<sub>4</sub>) | 17 mm |
| Długość wspornika (B3) | 110 mm |
| Długość wspornika (LPR) | 110 mm |
| Pozostała ilość doszlifowania (B5) | 110 mm |
| Zastosowanie | Toczenie |
| Typ montażu, po stronie maszyny (C11) | VKT |
| Forma oprawki (F2) | G |
| Kąt natarcia prostokątny (γ) | 0 ° |
| kierunek (HAND) | R |
| Kąt przystawienia (KAPR) | 93 ° |
| Kąt nachylenia (λ<sub>s</sub>) | 0 ° |
| Rozmiar montażowy, po stronie maszyny (C2) | 1212 |
| Proces obróbki (J8) | DDA |
| Długość krawędzi (A1) | 7,7 mm |
| Kąt naroża płytki skrawającej (E3) | 55 ° |
| Kodowanie złącza płytki skrawającej (J41) | ISO$DC0702003****** |
| Wielkość gniazda płytki (Insert seat size) | 7 |
| Możliwe płytki skrawające (Typ) | DC .. 0702 .. |
| Szerokość chwytu (B) | 12 mm |
| Wysokość funkcjonalna (A4) | 12 mm |
| Wysokość chwytu (C4) | 12 mm |
| Szerokość chwytu (C5) | 12 mm |
| Wyjście środka chłodząco-smarującego (H22) | 7 |
| Kodowanie złącza, po stronie maszyny (J6) | VKT01A1212 |
| Rozmiar gwintu na wlocie chłodziwa (T<sub>h</sub>) | M8X1 |
| Wysokość chwytu (h = h<sub>1</sub>) | 12 mm |
| Długość funkcjonalna (A3) | 110 mm |
| Długość użytkowa (l<sub>1</sub>) | 110 mm |
| Szerokość funkcjonalna (A2) | 12 mm |
| Szerokość użytkowa (f) | 12 mm |
| Identyfikujący numer zamówienia (J21) | SDJCR1212J07-S-P |
| Nazwa produktu (J22) | 8142 |
| Oznaczenie płytki skrawającej (J42) | DCMT 07 02 04 |
| Oznaczenie narzędzia (Oznaczenie) | SDJCR1212J07-S-P |
| Ciężar (WT) | 0,101 kg |
1 346.33 PLN
Walter
8458809
Uchwyt trzpieniowy – mocowanie za pomocą śruby SDJC...-S-P • Walter Turn • metryczny • Chwyt kwadratowy • κ=93° • Prawe • 12x12mm • płytka rombowa • DC .. 0702 .. • Chłodzenie precyzyjne Do automatów tokarskich do toczenia wzdłużnego Chłodzenie precyzyjne Narzędzie Oprawka tokarska do toczenia wzdłużnego z chłodzeniem powierzchni natarcia i powierzchni przyłożenia;Krótki wymiar głowicy: do krótkiego systemu mocowania i w celu zapewnienia wysokiej stabilności Zastosowanie Maszyny do toczenia wzdłużnego i obrabiarki wielowrzecionowe z ciśnieniem chłodziwa do 150 barów / 2175 psi;Toczenie wzdłużne, planowanie i toczenie kopiowe elementów o małej średnicy;Precyzyjne elementy toczone o dużej dokładności Korzyści Mniej przestojów z powodu uciążliwych wiórów dzięki ukierunkowanemu chłodzeniu powierzchni natarcia;Wysoka dokładność wymiany; mniej korekt nawet przy wąskiej tolerancji;Większa trwałość nawet w przypadku materiałów odpornych na działanie wysokich temperatur dzięki chłodzonej krawędzi skrawającej;Lepsza jakość powierzchni niż w przypadku systemów z głowicami wymiennymi dzięki większej stabilności
- Dostępność
- Standardowe narzędzia w magazynie
- Identyfikator firmy (J3)
- W
- Forma montażowa, po stronie maszyny (C12)
- 1
- Rodzaj oprawki, po stronie maszyny (C15)
- 5
- Kierunek skrawania (F1)
- R
- Wejście środka chłodząco-smarującego (H21)
- 1
- Identyfikator obrazu (BLD)
- 1
- Kąt padania (E1)
- 93 °
- Prostopadły kąt natarcia (E4)
- 0 °
- Kąt nachylenia (E5)
- 0 °
- Rodzaj mocowania płytki skrawającej (F5)
- S
- Norma (J1)
- -
- Numer normy cechy rzeczowej (NSM)
- DIN4000-90
- Wersja oprawki, po stronie maszyny (C14)
- 1
- Masa (ciężar) (D7)
- 0,101 kg
- Typ kąta ustawienia (E2)
- B
- Długość rowków wiórowych (l<sub>4</sub>)
- 17 mm
- Długość wspornika (B3)
- 110 mm
- Długość wspornika (LPR)
- 110 mm
- Pozostała ilość doszlifowania (B5)
- 110 mm
- Zastosowanie
- Toczenie
- Typ montażu, po stronie maszyny (C11)
- VKT
- Forma oprawki (F2)
- G
- Kąt natarcia prostokątny (γ)
- 0 °
- kierunek (HAND)
- R
- Kąt przystawienia (KAPR)
- 93 °
- Kąt nachylenia (λ<sub>s</sub>)
- 0 °
- Rozmiar montażowy, po stronie maszyny (C2)
- 1212
- Proces obróbki (J8)
- DDA
- Długość krawędzi (A1)
- 7,7 mm
- Kąt naroża płytki skrawającej (E3)
- 55 °
- Kodowanie złącza płytki skrawającej (J41)
- ISO$DC0702003******
- Wielkość gniazda płytki (Insert seat size)
- 7
- Możliwe płytki skrawające (Typ)
- DC .. 0702 ..
- Szerokość chwytu (B)
- 12 mm
- Wysokość funkcjonalna (A4)
- 12 mm
- Wysokość chwytu (C4)
- 12 mm
- Szerokość chwytu (C5)
- 12 mm
- Wyjście środka chłodząco-smarującego (H22)
- 7
- Kodowanie złącza, po stronie maszyny (J6)
- VKT01A1212
- Rozmiar gwintu na wlocie chłodziwa (T<sub>h</sub>)
- M8X1
- Wysokość chwytu (h = h<sub>1</sub>)
- 12 mm
- Długość funkcjonalna (A3)
- 110 mm
- Długość użytkowa (l<sub>1</sub>)
- 110 mm
- Szerokość funkcjonalna (A2)
- 12 mm
- Szerokość użytkowa (f)
- 12 mm
- Identyfikujący numer zamówienia (J21)
- SDJCR1212J07-S-P
- Nazwa produktu (J22)
- 8142
- Oznaczenie płytki skrawającej (J42)
- DCMT 07 02 04
- Oznaczenie narzędzia (Oznaczenie)
- SDJCR1212J07-S-P
- Ciężar (WT)
- 0,101 kg
8458809
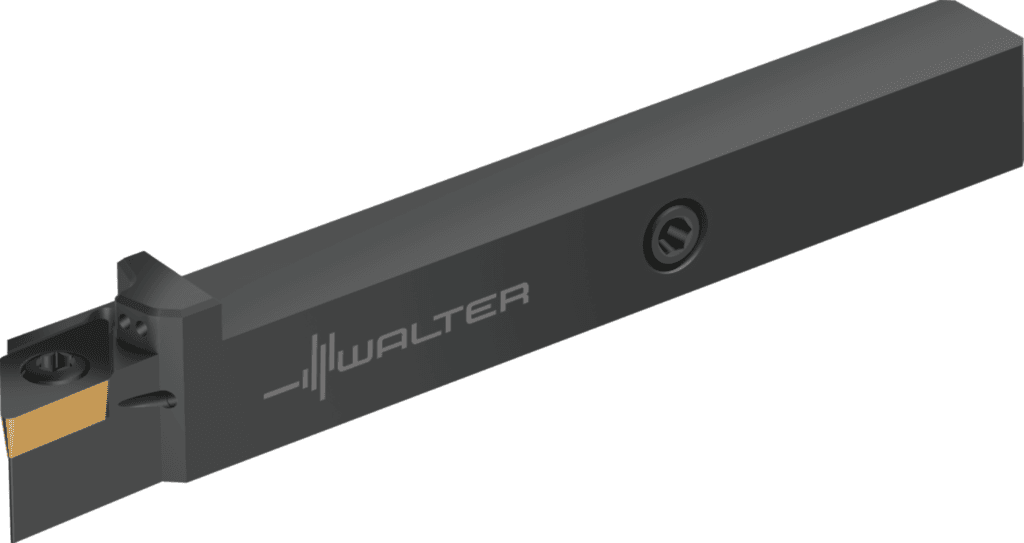
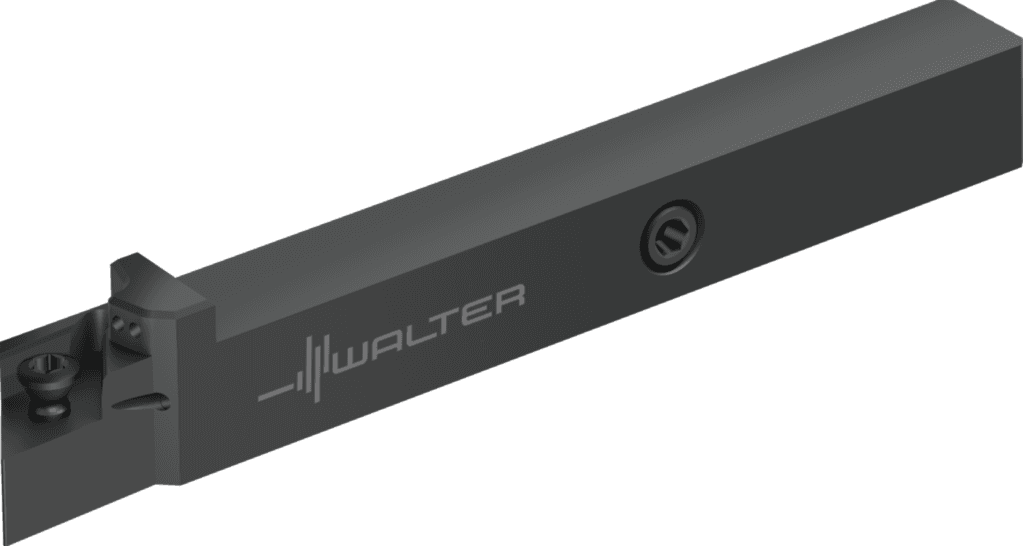
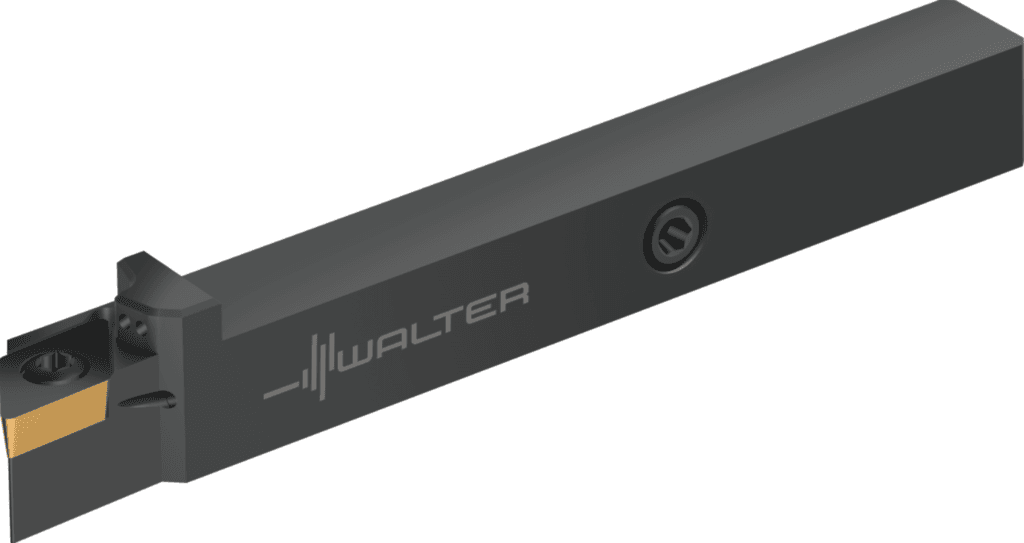
Uchwyt trzpieniowy – mocowanie za pomocą śruby SDJCR1212J07-S-P
1 346.33 zł/szt brutto
1 094.58 zł netto
Opis produktu
Uchwyt trzpieniowy – mocowanie za pomocą śruby SDJC...-S-P • Walter Turn • metryczny • Chwyt kwadratowy • κ=93° • Prawe • 12x12mm • płytka rombowa • DC .. 0702 .. • Chłodzenie precyzyjne
- Do automatów tokarskich do toczenia wzdłużnego
- Chłodzenie precyzyjne
Narzędzie
Oprawka tokarska do toczenia wzdłużnego z chłodzeniem powierzchni natarcia i powierzchni przyłożenia;Krótki wymiar głowicy: do krótkiego systemu mocowania i w celu zapewnienia wysokiej stabilności
Zastosowanie
Maszyny do toczenia wzdłużnego i obrabiarki wielowrzecionowe z ciśnieniem chłodziwa do 150 barów / 2175 psi;Toczenie wzdłużne, planowanie i toczenie kopiowe elementów o małej średnicy;Precyzyjne elementy toczone o dużej dokładności
Korzyści
Mniej przestojów z powodu uciążliwych wiórów dzięki ukierunkowanemu chłodzeniu powierzchni natarcia;Wysoka dokładność wymiany; mniej korekt nawet przy wąskiej tolerancji;Większa trwałość nawet w przypadku materiałów odpornych na działanie wysokich temperatur dzięki chłodzonej krawędzi skrawającej;Lepsza jakość powierzchni niż w przypadku systemów z głowicami wymiennymi dzięki większej stabilności
Parametry techniczne
Opinie
Masz ten produkt?
8458809
Uchwyt trzpieniowy – mocowanie za pomocą śruby SDJCR1212J07-S-P
1 346.33 zł/szt brutto
1 094.58 zł netto