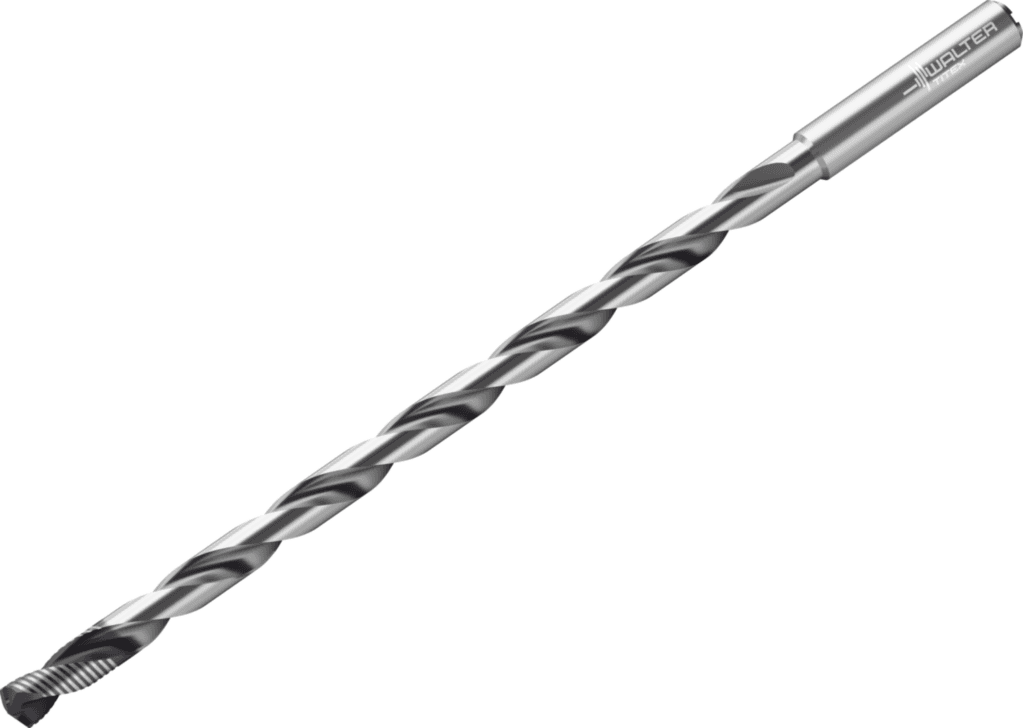
DD170-16-14.288A1-WJ30EY
| Pozycja kąta, oprawka, po stronie obrabianego przedmiotu (KAP) | 0 ° |
|---|---|
| Kąt obrotu rho (RHO) | 0 ° |
| Identyfikator firmy (J3) | W |
| Kierunek skrawania (HAND) | R |
| Kąt obrotu phi (PHI) | 0 ° |
| Forma montażowa, po stronie maszyny (C12) | 1 |
| Rodzaj oprawki, po stronie maszyny (C15) | 5 |
| Kierunek skrawania (F1) | R |
| Wejście środka chłodząco-smarującego (CNSC) | 1 |
| Odległość XZ płaszczyzna XZ Strona obrabianego elementu (XZWD) | 0 mm |
| Odległość Płaszczyzna YZ Strona obrabianego elementu (YZWD) | 0 mm |
| Wejście środka chłodząco-smarującego (H21) | 1 |
| Wyjście środka chłodząco-smarującego (H22) | 3 |
| Jednostka akwizycji (CUB) | M |
| Wyjście środka chłodząco-smarującego (CXSC) | 3 |
| Długość trzonka (LS) | 48 mm |
| Strona maszyny typu forma (FMT) | EXT |
| Typ montażu, po stronie maszyny (CCTMS) | ZYL |
| Identyfikator obrazu (BLD) | 1 |
| Typ montażu, po stronie maszyny (C11) | ZYL |
| Rozmiar montażowy, po stronie maszyny (C2) | 160 |
| Średnia oprawki, po stronie maszyny (C3) | 16 mm |
| Wersja oprawki, po stronie maszyny (C14) | 1 |
| Długość trzonka (C4) | 48 mm |
| Oznaczenie normy materiału skrawającego, główne zastosowanie (GRDPRIO) | - |
| Oznaczenie normy materiału skrawającego, główne zastosowanie (H11) | - |
| Proces obróbki (J8) | BVB |
| Główne zastosowanie | P |
| Główne zastosowanie | K |
| Aplikacja dodatkowa | H |
| Liczba ostrzy (NOF) | 2 |
| Liczba ostrzy (D1) | 2 |
| Wersja narzędzia (BMC) | H |
| Średnica oprawki, po stronie maszyny, klasa tolerancji ISO (C31) | h6 |
| Wersja narzędzia (H4) | H |
| Oznaczenie kształtu, numer normy (J11) | HA |
| Dokładność po stronie maszyny (CUBPMS) | G |
| Rozmiar montażowy, po stronie maszyny (CZCMS) | 160 |
| Kodowanie złącza, po stronie maszyny (J6) | ZYL01G1600h$06 |
| Zastosowanie | Wiercenie |
| Numer normy cechy rzeczowej (NSM) | DIN4000-81 |
| Kierunek skręcania (D2) | R |
| Kąt skrętu linii śrubowej (D3) | 30 ° |
| Prędkość obrotowa, maks. (D6) | 100000 1/min |
| Masa (ciężar) (WT) | 0,478 kg |
| Masa (ciężar) (D7) | 0,478 kg |
| Kierunek skręcania (FHH) | R |
| Długość rowka do mocowania (B6) | 288 mm |
| Kąt skrętu linii śrubowej (FHA) | 30 ° |
| Pozostała ilość doszlifowania (OAL) | 340 mm |
| Pozostała ilość doszlifowania (B5) | 340 mm |
| Kąt, pierwszy stopień (E1) | 140 ° |
| Długość trzonka (l<sub>5</sub>) | 1,89 inch |
| Długość rowka do mocowania (LCF) | 288 mm |
| Ciśnienie czynnika chłodzącego (CP) | 0 MPa |
| Prostopadły kąt natarcia (GAMO) | 20,45 ° |
| Prędkość obrotowa, maks. (RPMX) | 100000 1/min |
| Kodowanie złącza, po stronie maszyny (CCMS) | ZYL01G1600h$06 |
| Odstęp naroża krawędzi skrawających względem wierzchołka ostrza (PL) | 2,6 mm |
| Średnica skrawania (min.) wzgl. średnica, pierwszy stopień (A11) | 14,288 mm |
| Odstęp naroża krawędzi skrawających względem wierzchołka ostrza (B7) | 2,6 mm |
| Średnica skrawania (D<sub>c</sub>) | 0,563 inch |
| Średnica trzonka (d<sub>1</sub>) | 0,63 inch |
| Średnica skrawania (D<sub>c Inch/Nr</sub>) | 9/16" |
| Norma (STDNO) | TP-NORM 66X |
| Norma (J1) | TP-NORM 66X |
| Długość użytkowa (LU) | 272 mm |
| Długość wspornika (OHX) | 292 mm |
| Długość wspornika (B3) | 292 mm |
| Długość użytkowa (B4) | 272 mm |
| Długość funkcjonalna (LF) | 337,4 mm |
| Stosunek długości średnicy (ULDR) | 19,037 |
| Odległość XY Płaszczyzna XY Strona obrabianego elementu (XYWD) | -337,4 mm |
| Długość funkcjonalna (B71) | 337,4 mm |
| Długość rowka wiórowego (l<sub>2</sub>) | 11,339 inch |
| Głębokość wiercenia (L<sub>c</sub>) | 10,709 inch |
| Długość całkowita (l<sub>1</sub>) | 13,386 inch |
| Pokrycie / powierzchnia (H5) | AlTiN |
| Pokrycie / powierzchnia (COATING) | AlTiN |
| Oznaczenie materiału skrawającego producenta (GRADE) | WJ30EY |
| Oznaczenie materiału skrawającego producenta (H3) | WJ30EY |
| Nazwa produktu (J22) | 8481 |
| Identyfikator obrazu (TSYC) | DD170-16-A1 |
| Identyfikujący numer zamówienia (J21) | DD170-16-14.288A1-WJ30EY |
| Oznaczenie narzędzia (Oznaczenie) | DD170-16-14.288A1-WJ30EY |
8 212.41 PLN
Walter
8832930
Wiertło VHM z kanałem chłodzącym DD170 • Supreme • Drivox·tec™ Ikon • Krato·tec® • 16xD • Chwyt DIN 6535 HA • kąt wierzchołkowy 140° • WJ30EY • Dc=14,288mm Narzędzie Wiertło pełnowęglikowe DD170 Supreme z wewnętrznym doprowadzaniem chłodziwa;Wiertło ze stopniem fazującym;8-40 × D c według normy Waltera;3 × D c wg DIN 6537, krótkie;WJ30EY: K30F, wielowarstwowe pokrycie wierzchołka AlTiN;5 × D c wg DIN 6537 długie;Do 12 × D c ;Wiertło stopniowe;Ø 3–20 mm Zastosowanie grupy materiałów ISO P i K;Obszary zastosowania: branża motoryzacyjna, branża lotnicza, branża energetyczna, produkcja form i matryc, budowa maszyn;Możliwość stosowania z emulsją, olejem lub MQL Korzyści Najwyższe bezpieczeństwo procesu przy trudnych zastosowaniach, jak otwory krzyżowe lub skośne wyjścia;Najlepsze pozycjonowanie dzięki nowoczesnej geometrii wierzchołka - bez pilotowania do 12 × D c ;Najwyższa wydajność produkcji dzięki technologii pokrywania Krato·tec®
- Średnica skrawania (D<sub>c</sub>)
- 0,563 inch
- Pozycja kąta, oprawka, po stronie obrabianego przedmiotu (KAP)
- 0 °
- Kąt obrotu rho (RHO)
- 0 °
- Identyfikator firmy (J3)
- W
- Kierunek skrawania (HAND)
- R
- Kąt obrotu phi (PHI)
- 0 °
- Forma montażowa, po stronie maszyny (C12)
- 1
- Rodzaj oprawki, po stronie maszyny (C15)
- 5
- Kierunek skrawania (F1)
- R
- Wejście środka chłodząco-smarującego (CNSC)
- 1
- Odległość XZ płaszczyzna XZ Strona obrabianego elementu (XZWD)
- 0 mm
- Odległość Płaszczyzna YZ Strona obrabianego elementu (YZWD)
- 0 mm
- Wejście środka chłodząco-smarującego (H21)
- 1
- Wyjście środka chłodząco-smarującego (H22)
- 3
- Jednostka akwizycji (CUB)
- M
- Wyjście środka chłodząco-smarującego (CXSC)
- 3
- Długość trzonka (LS)
- 48 mm
- Strona maszyny typu forma (FMT)
- EXT
- Typ montażu, po stronie maszyny (CCTMS)
- ZYL
- Identyfikator obrazu (BLD)
- 1
- Typ montażu, po stronie maszyny (C11)
- ZYL
- Rozmiar montażowy, po stronie maszyny (C2)
- 160
- Średnia oprawki, po stronie maszyny (C3)
- 16 mm
- Wersja oprawki, po stronie maszyny (C14)
- 1
- Długość trzonka (C4)
- 48 mm
- Oznaczenie normy materiału skrawającego, główne zastosowanie (GRDPRIO)
- -
- Oznaczenie normy materiału skrawającego, główne zastosowanie (H11)
- -
- Proces obróbki (J8)
- BVB
- Główne zastosowanie
- P / K
- Aplikacja dodatkowa
- H
- Liczba ostrzy (NOF)
- 2
- Liczba ostrzy (D1)
- 2
- Wersja narzędzia (BMC)
- H
- Średnica oprawki, po stronie maszyny, klasa tolerancji ISO (C31)
- h6
- Wersja narzędzia (H4)
- H
- Oznaczenie kształtu, numer normy (J11)
- HA
- Dokładność po stronie maszyny (CUBPMS)
- G
- Rozmiar montażowy, po stronie maszyny (CZCMS)
- 160
- Kodowanie złącza, po stronie maszyny (J6)
- ZYL01G1600h$06
- Zastosowanie
- Wiercenie
- Numer normy cechy rzeczowej (NSM)
- DIN4000-81
- Kierunek skręcania (D2)
- R
- Kąt skrętu linii śrubowej (D3)
- 30 °
- Prędkość obrotowa, maks. (D6)
- 100000 1/min
- Masa (ciężar) (WT)
- 0,478 kg
- Masa (ciężar) (D7)
- 0,478 kg
- Kierunek skręcania (FHH)
- R
- Długość rowka do mocowania (B6)
- 288 mm
- Kąt skrętu linii śrubowej (FHA)
- 30 °
- Pozostała ilość doszlifowania (OAL)
- 340 mm
- Pozostała ilość doszlifowania (B5)
- 340 mm
- Kąt, pierwszy stopień (E1)
- 140 °
- Długość trzonka (l<sub>5</sub>)
- 1,89 inch
- Długość rowka do mocowania (LCF)
- 288 mm
- Ciśnienie czynnika chłodzącego (CP)
- 0 MPa
- Prostopadły kąt natarcia (GAMO)
- 20,45 °
- Prędkość obrotowa, maks. (RPMX)
- 100000 1/min
- Kodowanie złącza, po stronie maszyny (CCMS)
- ZYL01G1600h$06
- Odstęp naroża krawędzi skrawających względem wierzchołka ostrza (PL)
- 2,6 mm
- Średnica skrawania (min.) wzgl. średnica, pierwszy stopień (A11)
- 14,288 mm
- Odstęp naroża krawędzi skrawających względem wierzchołka ostrza (B7)
- 2,6 mm
- Średnica trzonka (d<sub>1</sub>)
- 0,63 inch
- Średnica skrawania (D<sub>c Inch/Nr</sub>)
- 9/16"
- Norma (STDNO)
- TP-NORM 66X
- Norma (J1)
- TP-NORM 66X
- Długość użytkowa (LU)
- 272 mm
- Długość wspornika (OHX)
- 292 mm
- Długość wspornika (B3)
- 292 mm
- Długość użytkowa (B4)
- 272 mm
- Długość funkcjonalna (LF)
- 337,4 mm
- Stosunek długości średnicy (ULDR)
- 19,037
- Odległość XY Płaszczyzna XY Strona obrabianego elementu (XYWD)
- -337,4 mm
- Długość funkcjonalna (B71)
- 337,4 mm
- Długość rowka wiórowego (l<sub>2</sub>)
- 11,339 inch
- Głębokość wiercenia (L<sub>c</sub>)
- 10,709 inch
- Długość całkowita (l<sub>1</sub>)
- 13,386 inch
- Pokrycie / powierzchnia (H5)
- AlTiN
- Pokrycie / powierzchnia (COATING)
- AlTiN
- Oznaczenie materiału skrawającego producenta (GRADE)
- WJ30EY
- Oznaczenie materiału skrawającego producenta (H3)
- WJ30EY
- Nazwa produktu (J22)
- 8481
- Identyfikator obrazu (TSYC)
- DD170-16-A1
- Identyfikujący numer zamówienia (J21)
- DD170-16-14.288A1-WJ30EY
- Oznaczenie narzędzia (Oznaczenie)
- DD170-16-14.288A1-WJ30EY
8832930
DD170-16-14.288A1-WJ30EY

8 212.41 zł/szt brutto
6 676.76 zł netto
Opis produktu
Wiertło VHM z kanałem chłodzącym DD170 • Supreme • Drivox·tec™ Ikon • Krato·tec® • 16xD • Chwyt DIN 6535 HA • kąt wierzchołkowy 140° • WJ30EY • Dc=14,288mm
Narzędzie
Wiertło pełnowęglikowe DD170 Supreme z wewnętrznym doprowadzaniem chłodziwa;Wiertło ze stopniem fazującym;8-40 × Dc według normy Waltera;3 × Dc wg DIN 6537, krótkie;WJ30EY: K30F, wielowarstwowe pokrycie wierzchołka AlTiN;5 × Dc wg DIN 6537 długie;Do 12 × Dc;Wiertło stopniowe;Ø 3–20 mmZastosowanie
grupy materiałów ISO P i K;Obszary zastosowania: branża motoryzacyjna, branża lotnicza, branża energetyczna, produkcja form i matryc, budowa maszyn;Możliwość stosowania z emulsją, olejem lub MQL
Korzyści
Najwyższe bezpieczeństwo procesu przy trudnych zastosowaniach, jak otwory krzyżowe lub skośne wyjścia;Najlepsze pozycjonowanie dzięki nowoczesnej geometrii wierzchołka - bez pilotowania do 12 × Dc;Najwyższa wydajność produkcji dzięki technologii pokrywania Krato·tec®Parametry techniczne
Opinie
Masz ten produkt?
8832930
DD170-16-14.288A1-WJ30EY
8 212.41 zł/szt brutto
6 676.76 zł netto